
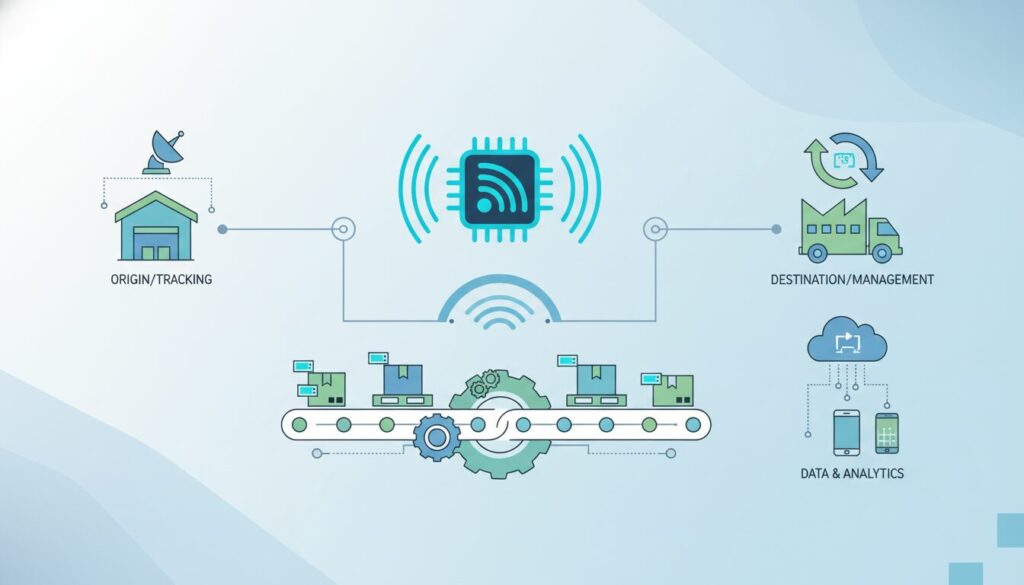
- キーワードの概要:電子タグとは、電波を使って非接触で内部のデータを瞬時に読み書きできる小型の記録媒体(RFIDタグ)です。
- 実務への関わり:箱を開けずに複数の荷物を一括で読み取れるため、入出庫検品や棚卸しにかかる作業時間を大幅に短縮し、作業ミスを防止できます。
- トレンド/将来予測:タグの低価格化や読み取り精度の向上により、サプライチェーン全体のトレーサビリティ確保やカゴ車・パレットの動態管理での導入が加速しています。
電子タグ(RFIDタグ・ICタグ)は、電波を用いて非接触で複数データを瞬時に読み書きできる自動認識媒体です。バーコードやQRコードが持つ「目視による1点ずつのスキャン」という物理的制約を解消し、倉庫管理やサプライチェーンの検品工数を最大80%以上削減する基盤技術として実装が進んでいます。本稿では、電子タグの基本構造やバーコードとの性能差、周波数帯ごとの選定基準から、現場導入におけるPoC(概念実証)の手順までを体系的に解説します。
- 電子タグとは?RFID・ICタグとの違いと仕組みを基礎から解説
- 「電子タグ」「RFID」「ICタグ」の用語整理と関係性
- 電子タグの構成要素(ICチップ・アンテナ)と通信の仕組み
- 電子タグとバーコード・QRコードの決定的な違い【比較一覧表】
- 読み取り距離・一括処理・書き換え性の機能比較
- 導入コストと現場作業工数(人件費削減効果)の対比
- 用途に合わせて選ぶ電子タグの種類(周波数帯・形状・耐環境性)
- 周波数帯の違い(UHF帯・HF帯・LF帯)と通信距離・用途
- 現場環境に応じた形状と特殊仕様(金属対応・耐熱・防水)
- 物流・倉庫・製造現場における電子タグ導入の4大メリット
- 入出庫検品・棚卸し作業の大幅な工数削減とミス撲滅
- パレット・通い箱の動態把握とサプライチェーンの可視化
- 電子タグ導入で直面する課題・制約と失敗しないPoC(実証実験)の手順
- 金属・水分干渉による読み取りエラーの対策と設置ノウハウ
- タグ単価を回収するROI算出とPoC(概念実証)の進め方
電子タグとは?RFID・ICタグとの違いと仕組みを基礎から解説
倉庫管理や製造ラインの自動化を検討する際、「電子タグ」「RFID」「ICタグ」という用語は混用されがちですが、指し示す技術階層は明確に異なります。システムの設計ミスや要件定義の齟齬を防ぐため、それぞれの包含関係と物理的な通信原理を整理します。
「電子タグ」「RFID」「ICタグ」の用語整理と関係性
RFID(Radio Frequency Identification)は電波を用いて非接触でデータを送受信する「技術体系およびシステム全体」の総称です。一方、その通信媒体として対象物に取り付けるハードウェアが「電子タグ(ICタグ)」に該当します。
| 用語 | 位置づけ・分類 | 定義と実務における役割 |
|---|---|---|
| RFID | 技術・システム総称 | 電波・電磁波を利用し非接触でID情報を読み書きする自動認識技術全般。リーダー、アンテナ、タグ、制御ソフトを含むシステム全体を指す。 |
| 電子タグ(ICタグ) | 通信媒体(ハードウェア) | 内部にICチップと通信用アンテナを内蔵し、対象物(製品・パレット等)に貼付して固有識別情報を保持するメディア。 |
| 電子荷札 | 物流用途における呼称 | 電子タグのうち、配送伝票、オリコン、カゴ車等に貼付され、荷動きの追跡や仕分け自動化を担う運用形態を指す。 |
「RFIDという通信システムインフラの中で使われる末端デバイスが電子タグ」という主従関係にあります。行政資料等では「電子タグ」、製造技術の現場では「ICタグ」と呼ばれる傾向がありますが、ハードウェアとしての構造は同一です。
電子タグの構成要素(ICチップ・アンテナ)と通信の仕組み
電子タグは、主に以下の3要素で構成されています。
- ICチップ: 個体識別データ(EPCコード等)の記録・暗号化処理・通信制御を担う超小型半導体。
- アンテナ: リーダー・ライターからの電波を受信し、反射信号を送信する金属パターン。
- インレット・基材: チップとアンテナを実装したPETフィルム等のシート。用途に応じて紙ラベルや耐衝撃樹脂ケースへ加工される。
タグへの給電方式は「パッシブ型」「アクティブ型」「セミパッシブ型」の3種類が存在します。
| 給電方式 | 内部バッテリー | 通信可能距離 | 主な物流・製造用途 |
|---|---|---|---|
| パッシブ型 | なし(電波受電で駆動) | 数mm〜約10m(UHF帯) | ケース・ピース単位の検品、棚卸し、パレット一括読み取り |
| セミパッシブ型(BAP) | あり(センサー用) | 数m〜数十m | 温度・衝撃センサーと連携した医薬品・精密機器の輸送環境監視 |
| アクティブ型 | あり(自立発信) | 数十m〜100m以上 | ヤード内の車両位置把握、大型重機・構内搬送台車の動態追跡 |
在庫管理で主流の「パッシブ型(UHF帯)」は、リーダーから照射された高周波電波(920MHz帯)をアンテナが受けると、微小な誘導電流が発生してICチップが瞬間起動します。チップ内のID情報を反射波(バックスキャッター方式)に乗せて送り返すため、電池交換なしで半永久的に稼働し、段ボール外箱を開けずに内部の複数タグを一括検知できます。
電子タグとバーコード・QRコードの決定的な違い【比較一覧表】
バーコード・QRコードと電子タグの物理的な分水嶺は、情報の取得が「光学的視認(カメラ・レーザー)」によるものか、「電波通信」によるものかという点にあります。
| 比較項目 | 電子タグ(RFID / ICタグ) | バーコード(一次元) | QRコード(二次元) |
|---|---|---|---|
| 読み取り方式 | 電波・電磁誘導(非接触) | 光反射・レーザー(光学式) | カメラ・イメージャ(光学式) |
| 読み取り距離 | 数cm〜10m以上(UHF帯) | 数cm〜数十cm | 数cm〜数十cm |
| 一括読み取り | 可能(数十〜数百個を瞬時認識) | 不可(1点ずつスキャン) | 不可(原則1点ずつ) |
| 遮蔽物透過性 | 高い(梱包箱越しに読取可能) | なし(ラベル表面の露出必須) | なし(ラベル表面の露出必須) |
| データ書き換え | 可能(メモリ内情報を随時更新) | 不可(静的印字のみ) | 不可(静的印字のみ) |
| 耐環境性 | 高い(汚れに強く樹脂密閉も可) | 低い(汚れ・かすれで読取不可) | 中程度(誤り訂正機能あり) |
| メディア単価 | 約5〜15円/枚(特殊タグは別) | 1円未満/枚(紙ラベル印刷) | 1円未満/枚(紙ラベル印刷) |
読み取り距離・一括処理・書き換え性の機能比較
機能面における電子タグの優位性は、以下の3点に集約されます。
- 非開梱での長距離検知:バーコードのようにリーダーの光線をラベルへ直接照射する必要がなく、段ボール内部の製品タグを数メートルの距離から検知可能。
- 複数点の一括スキャン:ゲート通過時や据置アンテナの前を通るだけで、ケース内のアイテムを数十〜数百点単位で瞬時にデータ化。
- 現場での動的データ更新:内部メモリ領域を備えているため、製造ラインの工程通過実績や検査結果、出荷先コードなどを現場リーダーから直接追記・更新可能。
導入コストと現場作業工数(人件費削減効果)の対比
消耗品単価(ラベル1枚あたりの費用)のみを比較するとバーコードが有利ですが、ROI(投資対効果)を算出する際は「作業人件費」と「誤出荷・欠品に伴うリカバリーコスト」を含めたトータルコストでの試算が基準となります。
例えば、常時1万点を保管する倉庫で棚卸しを実施する場合、バーコード運用では作業員が脚立を昇降しながら1点ずつスキャンするため、作業員5名で2日間(計80人時)を要します。これに対し、ハンディ型RFIDリーダーで棚の前面を歩きながら一括読み取りを行う運用へ移行した場合、作業員1名・約2時間(計2人時)で棚卸しが完了します。
作業工数は80人時から2人時へと97.5%削減され、手作業による読み飛ばしや二重スキャンに起因する出荷差異も構造的に排除されます。ラベル単価の差額は、月次の棚卸し工数や出荷検品人件費の削減分によって短期間で相殺されます。
用途に合わせて選ぶ電子タグの種類(周波数帯・形状・耐環境性)
電子タグは利用する周波数帯や外装構造によって通信特性が劇的に変化します。要件に合致しない仕様を選定すると、読み取りエラーの頻発や通信距離不足の原因となります。
周波数帯の違い(UHF帯・HF帯・LF帯)と通信距離・用途
RFIDシステムで利用される周波数帯は主に3種類です。広範囲の一括検品を目的とする物流現場では「UHF帯」がデファクトスタンダードとなっています。
| 周波数帯 | 通信距離の目安 | 電波特性・通信方式 | 主な用途・適用シーン |
|---|---|---|---|
| UHF帯 (860〜920MHz) |
数m〜約10m | 電波放射方式。長距離通信・一括読み取りに優れる。金属・水分による電波反射や減衰を受けやすい。 | 物流センターの入出荷検品、パレット・通い箱の通過検知、アパレル店舗の棚卸し |
| HF帯(NFC含む) (13.56MHz) |
数cm〜約50cm | 電磁誘導方式。通信エリアが限定的で隣接タグの誤読が少ない。水分への耐性が比較的高い。 | 工具・医療機器の個別認証、作業者の入退室・工程実績管理、交通系ICカード |
| LF帯 (135kHz以下) |
数cm〜約10cm | 電磁誘導方式。通信速度は遅いが、金属や水分の影響を最も受けにくい。アンテナが大型化する。 | 自動車のイモビライザー、家畜の個体識別、過酷な産業機械の部品管理 |
現場環境に応じた形状と特殊仕様(金属対応・耐熱・防水)
タグの外装構造は、被着体の材質と環境負荷に合わせて選定します。
- 金属対応タグ:金属製ラック、スチール台車、エンジンブロックなどに通常のタグを直接貼付すると、電波干渉で通信不能になります。背面に磁性体シートやスペーサーを内蔵した金属対応タグを採用することで、金属面からの影響を遮断します。
- 耐熱・防塵防水ハードタグ:塗装工程の乾燥炉(200℃以上)や高圧蒸気滅菌(オートクレーブ)を通るラインでは、PPS樹脂やテフロンで密閉された耐熱タグを使用します。屋外ヤードや冷凍倉庫(-30℃以下)で使用する通い箱には、IP68準拠のエンジニアリングプラスチック製ハードタグが適合します。
- オンメタルフレキシブルラベル:曲面を持つ金属配管やドラム缶には、柔軟性を持たせた薄型の金属対応ラベルを貼付し、剥離を防ぎながら通信感度を確保します。
物流・倉庫・製造現場における電子タグ導入の4大メリット
電子タグを現場オペレーションに組み込むことで得られる定量的メリットは、以下の4点です。
入出庫検品・棚卸し作業の大幅な工数削減とミス撲滅
従来のバーコード運用と電子タグ運用では、作業ステップと処理能力に以下の差が生じます。
| 管理項目 | バーコード運用 | 電子タグ(UHF帯)運用 | 現場への導入効果 |
|---|---|---|---|
| 読み取り方式 | 光学的スキャン(1点ずつ近接) | 電波通信(一括読み取り) | スキャン待ち・照合待ち時間を解消 |
| 視認性・開梱 | ラベルの露出必須(開梱作業あり) | 外箱の外側から透過読み取り | 開梱・再梱包にかかる手作業をゼロ化 |
| 入出庫検品速度 | 1点あたり約2〜3秒 | 数十〜数百点を数秒で処理 | 検品作業時間を最大80%削減 |
| 検品精度 | 目視・手作業による読み飛ばしリスク | システム自動照合による高精度管理 | 誤出荷発生率を極小化 |
1日3,000点を入出荷する物流拠点の場合、バーコード運用ではラベル探索とスキャンに1日計15〜20人時を費やしますが、ゲート型リーダーや高出力ハンディリーダーを導入すれば数人時で完了します。高所に格納されたパレットも床面からアンテナを向けるだけで検知できるため、フォークリフトによる荷降ろし作業を伴わずに棚卸しを完了できます。
パレット・通い箱の動態把握とサプライチェーンの可視化
電子タグの適用範囲は、単品管理のみならずパレットやカゴ車、通い箱(オリコン)といった物流資材の管理にも拡張されます。これらは拠点間を循環する過程で所在不明(ロスト)になりやすく、年間で数%〜十数%の資材買い足し費用が発生しているケースが少なくありません。
耐久ハードタグを物流資材に取り付け、入出荷ゲートのリーダーで通過ログを自動収集することで、「どの拠点で何台が滞留しているか」がリアルタイムに可視化されます。製造ラインにおいては、通い箱ごとの工程通過ログを自動記録することで、不良発生時にロット単位でのトレースバックを即時に実行できるトレーサビリティ体制が確立されます。
電子タグ導入で直面する課題・制約と失敗しないPoC(実証実験)の手順
電波を用いる電子タグは、周囲の物理環境(金属・水分・アンテナ配置)から直接的な影響を受けます。現場導入での失敗を回避するためには、電波特性に応じた物理対策と段階的な検証手順の遵守が前提となります。
金属・水分干渉による読み取りエラーの対策と設置ノウハウ
物流現場で多用されるUHF帯は、金属による電波の「反射・位相ズレ」と、水分(液体製品・生鮮品)による「電波エネルギーの吸収・減衰」が発生しやすい特性を持ちます。
| 対象物の特性 | 物理的影響 | 現場での推奨対策 |
|---|---|---|
| スチールラック・金属容器 | 電波の反射・位相ズレによる通信不能 | 金属対応タグ(磁性体スペーサー内蔵)の採用、ラック面から数ミリ離す構造設計 |
| 飲料・液体充填パウチ | 電波吸収による通信距離の大幅減衰 | 液体から離した外箱フラップ部への貼付、またはHF帯タグの併用検討 |
| 高密度積載された段ボール | 奥側タグへの電波遮蔽・干渉 | 円偏波アンテナの採用、ゲート通過時の出力最適化と複数アンテナの多角配置 |
金属対応タグは通常ラベルより高価ですが、通い箱などのリターナブル資材に固定して繰り返し使用することでタグ単価を減価償却できます。また、フォークリフト通過ゲートではアンテナ角度を斜め45度に傾けて配置し、偏波特性(円偏波)を活かしてタグの向きによる読み取り死角を排除します。
タグ単価を回収するROI算出とPoC(概念実証)の進め方
電子タグ導入の成否は、タグのランニングコストおよび設備投資額を上回る人件費削減・ミス削減効果を定量化できるかにかかっています。例えば、月間3万点出荷の倉庫で1枚10円のタグを使用する場合、年間360万円のメディア費用が発生します。これを棚卸し工数の圧縮(例:月80人時削減)や検品工数の削減(例:1日15人時削減)によって生じる人件費削減額と突き合わせ、回収期間を試算します。
投資妥当性を検証するため、以下の4ステップでPoCを進めます。
- ステップ1:業務棚卸しと対象選定
現行の入出荷・検品・棚卸しにかかる人時を工程別に分解し、作業負荷の高いカテゴリや誤出荷頻度の高い品目を実証対象として選定する。 - ステップ2:タグ・リーダーの仕様選定
被着体の材質(段ボール・金属・樹脂)や温湿度環境に合わせてタグのインレイ形状を選定し、ハンディ型または固定ゲート型のリーダー出力を設計する。 - ステップ3:現場環境での実機検証
実際の倉庫内で100〜1,000点規模のテストを実施。静止状態だけでなく、フォークリフト通過時やコンベア搬送時の「動的読み取り率」を測定し、未読・誤読の発生パターンを特定する。 - ステップ4:例外処理の設計とWMS連携
PoCで得られた読み取り率を基に、電波干渉等による未読発生時のリカバリーフロー(ハンディによる手動スキャン等)を標準作業手順書(SOP)へ策定し、既存WMSとのAPI連携を構築する。
本格展開の可否は、以下の評価基準に基づいて客観的に判定します。
| 評価カテゴリ | 確認項目 | 判定基準・目標目安 |
|---|---|---|
| 技術要件 | 動的一括読み取り率 | 実運用スピードの搬送下で99.5%以上の安定読み取り |
| 業務効率 | 検品・棚卸し工数の削減率 | 従来のバーコードスキャン比で作業工数を70%以上削減 |
| 品質要件 | 誤出荷・在庫差異の発生率 | 検品工程における誤照合率0.01%以下 |
| 財務要件 | 投資回収期間(ROI) | 機器導入費およびタグランニング費用を2〜3年以内で回収 |
段階的なPoCを経て現場特有の電波環境をチューニングし、運用フローとエラー例外処理を確立することが、電子タグ導入を成功させるための確実なアプローチとなります。
よくある質問(FAQ)
Q. 電子タグ(RFIDタグ)とは何ですか?仕組みも教えてください。
A. 電波を用いて非接触で複数データを瞬時に読み書きできる自動認識媒体です。内部のICチップと小型アンテナで構成されており、専用リーダーからの電波を受信して情報を送受信(RFID通信)します。バーコードのように直接スキャンしなくても、離れた位置から箱越しの読み取りが可能です。
Q. 電子タグとバーコードやQRコードの違いは何ですか?
A. 最大の違いは「一括読み取りの可否」と「通信距離」です。バーコードは光で1点ずつ目視スキャンする必要がありますが、電子タグは電波を使うため遮蔽物があっても複数タグを同時に読み取れます。また、一度印刷すると変更できないバーコードに対し、電子タグはデータの書き換えや追記ができる点も異なります。
Q. 物流・倉庫で電子タグを導入するメリットは何ですか?
A. 入出庫検品や棚卸しの作業工数を最大80%以上削減できる点が最大のメリットです。段ボールを開梱せずに一括スキャンできるため作業時間を劇的に短縮し、検品ミスを防止します。さらに、パレットや通い箱の位置・動態をリアルタイムに把握でき、サプライチェーン全体の可視化にもつながります。