
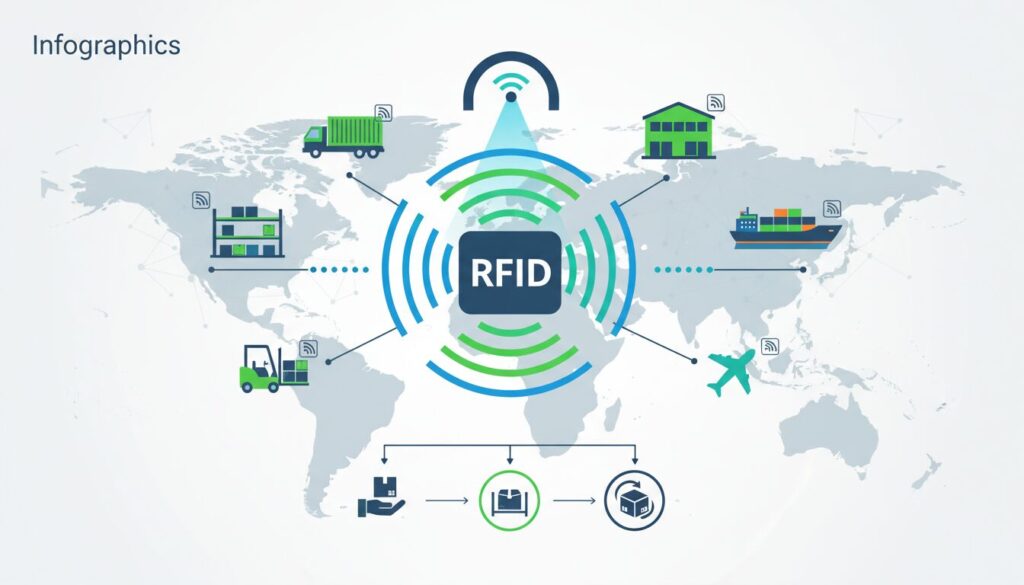
- キーワードの概要:RFID(ICタグ)とは、電波を使って離れた場所から非接触で情報を読み書きできる技術です。箱を開けずに複数の商品を一瞬で読み取れる特徴があります。
- 実務への関わり:倉庫での棚卸や検品作業において、バーコードのように1つずつスキャンする必要がなく、一括読み取りにより作業時間を劇的に短縮できます。
- トレンド/将来予測:タグの低価格化に伴い、物流・製造業における倉庫DXの標準技術として普及が進んでおり、WMSとの連携によるリアルタイムな在庫可視化が拡大しています。
- RFID(ICタグ)の基礎知識と仕組み|動作原理とタグの種類
- 電波で非接触読み取りを行うRFIDの基本構造
- パッシブタグとアクティブタグの性能・用途の違い
- RFIDとバーコード・QRコードの比較【違い一覧表付き】
- 「一括読取」と「非透過読み取り」が物流作業を劇変させる理由
- 1枚数円〜のバーコードとRFIDのコスト・ROI比較
- 周波数帯(UHF帯・HF帯など)の選び方と環境要因への対策
- 物流・倉庫DXのデファクトスタンダード「UHF帯」の強み
- 金属・水分の影響による読み取りエラーを防ぐ設計ノウハウ
- 物流・製造現場におけるRFID活用シーンと業務効率化のインパクト
- 棚卸・検品作業の時間を激減させる「一括読み取り」の実践手法
- WMS(倉庫管理システム)連携によるリアルタイム在庫の可視化
- RFID導入で失敗しないための実践アプローチと費用対効果の試算手順
- PoC(実証実験)で確認すべき現場の運用リスクとチェックリスト
- 導入コストを短期間で回収するためのROI(投資対効果)算定モデル
RFID(ICタグ)の基礎知識と仕組み|動作原理とタグの種類
RFID(Radio Frequency Identification)は、電波を用いて非接触で情報を読み書きする自動認識技術です。データが記録される媒体そのものを「ICタグ(RFタグ)」と呼び、そのタグとリーダー/ライター間で行われる無線通信技術やシステム全体を「RFID」と定義します。光を直接照射して位置を合わせるバーコードとは異なり、電波が到達する範囲であれば遮蔽物越しでも同時に複数処理できる点が構造上の特徴です。
電波で非接触読み取りを行うRFIDの基本構造
RFIDの仕組みは、主に「ICタグ」「リーダー/ライター」「バックエンドシステム」の3つの要素で構成されています。
- ICタグ(RFタグ):固有IDを記憶するICチップと電波を送受信するアンテナで構成され、シール状や樹脂カード状に加工される媒体。
- リーダー/ライター:アンテナから電波を放出してICタグと通信し、データの読み書きを行う機器(ハンディ型・ゲート型・卓上型など)。
- バックエンドシステム:受信した識別データを倉庫管理システム(WMS)や基幹システム(ERP)と連携・照合するデータベース。
電源を持たないパッシブ型タグの場合、リーダーから照射された電波をアンテナが受信した際、電磁誘導や共振現象によって内部に微弱な電流が発生します。この生成された電力を動力源としてICチップが起動し、メモリ内の固有識別番号を返送することで、バッテリーレスでの非接触通信を完了させます。
パッシブタグとアクティブタグの性能・用途の違い
RFIDタグは内部電源の有無と動作方式によって3種類に大別されます。それぞれの特性に応じた選定が不可欠です。
| タグの種類 | 内蔵電源 | 通信距離の目安 | 主な物流・産業用途 |
|---|---|---|---|
| パッシブタグ | なし(電波受電) | 数cm〜約10m(UHF帯) | 段ボール一括検品、店舗の棚卸効率化 |
| アクティブタグ | あり(電池駆動) | 数10m〜100m以上 | コンテナヤードの車両位置追跡、重機管理 |
| セミパッシブタグ | あり(センサー用) | 数m〜数10m | 医薬品・精密機器の定温輸送・振動履歴記録 |
流通・製造領域で主流となっているのは「パッシブタグ」です。1枚あたり数円〜数十円と安価で半永久的に使用できるため、段ボールを開梱しない一括検品や、棚卸作業時間を従来の10分の1程度まで短縮する用途に適しています。
一方、「アクティブタグ」は自ら電波を発信するため長距離通信が可能な反面、電池交換が必要で単価も1個あたり数千円規模となります。そのため個品管理ではなく、屋外ヤードでの車両追跡やシャーシ管理など特定アセットの追跡用途に限定されます。「セミパッシブタグ」は、通信自体はリーダーの電波を利用しつつ、内蔵電池で温度・湿度などのセンサーデータを連続記録する用途に特化しています。
RFIDとバーコード・QRコードの比較【違い一覧表付き】
現場の自動化を推進するにあたり、既存の光学式コード(バーコード・QRコード)からRFID(主にUHF帯)へ移行すべきかの判断は、作業効率の伸びしろと投資回収期間(ROI)のバランスで決まります。スペック上の違いだけでなく、実際の作業プロセスに生じる変化を把握する必要があります。
| 比較項目 | RFID(UHF帯ICタグ) | バーコード | QRコード |
|---|---|---|---|
| 読み取り方式 | 電波による非接触・一括読取 | 光学スキャン(1点ずつ) | 光学スキャン(1点ずつ) |
| 通信・読取距離 | 数m〜10m以上(遠距離) | 数cm〜数十cm(近距離) | 数cm〜数十cm(近距離) |
| 遮蔽物・汚れへの耐性 | 箱越し・非透過で読取可能 | コードの直接視認が必要 | 直接視認が必要(一部復元可) |
| データ書き換え | 可能(ICタグ内のデータを更新) | 不可(再印刷が必要) | 不可(再印刷が必要) |
| 導入コスト目安 | タグ:十数円〜/枚 機器:高価(数十万〜数百万円) |
タグ:数円以下/枚 機器:安価(数万円〜) |
タグ:数円以下/枚 機器:安価(数万円〜) |
「一括読取」と「非透過読み取り」が物流作業を劇変させる理由
バーコードとの根本的な違いは、光学的に1点ずつ視認して読み取るか、電波で複数のデータを一括処理するかという点にあります。
バーコード検品では、作業者が箱を1点ずつ動かしてスキャナーの光線を直接照射しなければなりません。一方、RFIDは内部のICタグが発信する電波を利用するため、梱包された状態のまま箱の外側からわずか数秒で一括スキャンできます。
1箱に50点の商品が入ったケースを月間2,000箱(計10万点)出荷する拠点の場合、バーコード管理では開封・スキャン作業に1箱あたり約3分、全体で100時間を費やします。これをUHF帯RFIDのゲートやハンディリーダーへ変更すると、1箱あたりの検品時間は約5秒に短縮され、月間の総作業時間は約2.7時間まで圧縮されます。高所ラックに置かれたパレット在庫も、フォークリフトから降ろさずに地上からのスキャンで認識できます。
1枚数円〜のバーコードとRFIDのコスト・ROI比較
バーコードやQRコードは自社プリンターで発行でき、1枚あたり1円以下に抑えられます。リーダーも数万円で購入できるため初期投資を低く抑えられるメリットがあります。
対してRFIDは、ICタグ単価が十数円〜数十円(特殊金属対応タグは100円以上)発生し、高出力リーダーやシステム改修費を含めると初期投資額は数百万円〜数千万円規模になります。
しかし、投資対効果は削減される人件費と精度向上効果から算出します。年間30万品目を扱い、バーコード棚卸に年間1,200時間(人件費換算で約240万円)をかけている拠点では、RFID化により工数を90%削れれば年間約216万円の人件費を削減できます。タグ費用(年450万円)が発生したとしても、誤出荷の撲滅や在庫差異率の改善に伴う過剰在庫削減効果を組み合わせることで、約2〜3年での投資回収ラインを設計できます。
周波数帯(UHF帯・HF帯など)の選び方と環境要因への対策
RFIDシステムを構築する際は、まず「周波数帯」を確定させます。周波数帯ごとの電波特性を無視して選定すると、「距離が届かない」「金属ラック付近で反応しない」といった現場トラブルの原因となります。
| 周波数帯 | 通信距離 | 主な特徴 | 推奨される用途 |
|---|---|---|---|
| UHF帯(920MHz) | 数m〜10m程度 | 長距離通信と一括読み取り性能に優れ、広範囲をカバー可能 | 物流倉庫の入出荷検品、棚卸効率化、パレット・カゴ車管理 |
| HF帯(13.56MHz) | 数cm〜50cm程度 | 通信距離は短いが、水分の影響を受けにくく近接読取り精度が高い | 交通系ICカード、図書管理、医療・薬品の個体識別 |
| LF帯(135kHz以下) | 数cm〜10cm程度 | 水・金属の影響を受けにくいが、タグが大きく通信速度が遅い | 自動車のイモビライザー、家畜の個体管理 |
| マイクロ波帯(2.45GHz) | 1m〜2m程度 | 直進性が強くアンテナを小型化できるが、遮蔽物に弱い | ETC(有料道路自動料金収受)、特定エリアの車両位置把握 |
物流・倉庫DXのデファクトスタンダード「UHF帯」の強み
物流倉庫でUHF帯が標準となった理由は、広範囲の一括処理能力にあります。
UHF帯は数m〜10m離れた場所から1秒間に100個以上のICタグを認識します。高さ2mを超えるラックに格納された部材の棚卸作業でも、ハンディリーダーをかざして通路を歩くだけでスキャンが完了します。バーコードでの個別スキャンと比較して棚卸時間を80%以上削減し、残業時間を大幅に削った拠点の実績もあります。
固定式ゲートリーダーをトラックの出荷口に設置すれば、フォークリフトでパレットを通過させるだけで全商品のスキャンが完了し、積み込み待ち時間を発生させずに検品を完了できます。
金属・水分の影響による読み取りエラーを防ぐ設計ノウハウ
UHF帯は「金属」と「水分」による電波干渉を受けやすい性質を持ちます。金属は電波を反射・短絡させてタグの起電力を奪い、水は電波エネルギーを吸収・減衰させます。液体製品や雨天時の屋外検品では対策が必要です。
- 金属対応タグ(オンメタルタグ)の活用:カゴ車、オリコン、スチールラックなどに貼る場合は、アンテナと金属面の間に磁性体シートや樹脂スペーサーを挟んだ金属対応タグを使用し、干渉を遮断します。
- 液体対応タグと貼り位置の工夫:飲料・薬品などの液体物には、ラベルの一部を浮かせる「フラグ型タグ」や「厚型スペーサー内蔵タグ」を採用し、ケース外側の側面など電波が液体を貫通しない位置に貼り付けます。
- アンテナの偏波・位相設計:反射による電波の打ち消しを防ぐため「円偏波アンテナ」を採用し、タグの向き(縦横)依存を軽減します。ゲート設置時は複数アンテナから交差させて照射し、金属に囲まれた内側のタグまで起電させます。
物流・製造現場におけるRFID活用シーンと業務効率化のインパクト
検品・棚卸・入出庫管理のプロセスは、手作業から自動化へと移行しています。電波を用いた非接触通信により、読み取りスピードの向上と人為的ミスの防止を同時に達成できます。
棚卸・検品作業の時間を激減させる「一括読み取り」の実践手法
UHF帯を活用した一括読み取りは、入荷・出荷検品および棚卸のオペレーションを効率化させます。具体的には以下の手法で運用します。
- ハンディ型リーダーによるエリア走査:作業者が保管エリアの通路を移動しながらスキャンを行い、高所ラックやケース内部の商品を数十個単位で瞬時に集計します。年間約50,000SKUを扱う倉庫において、従来1週間を要していた棚卸を1〜2日で完了させる体制へ移行できます。
- ゲート型・トンネル型リーダーによる通過検品:出荷場や通路に固定型リーダーを設置し、オリコンやパレットが通過する瞬間に内部のICタグを検知します。箱を開封せずに全数照合を行うため、1ケースあたり数十秒を要していた検品処理を数秒以下に抑えます。
電波出力値を250mW以下の特定小電力機器と高出力機器で適切に使い分け、アンテナ角度を調整することで、現場での読取精度を99.9%以上に維持できます。
WMS(倉庫管理システム)連携によるリアルタイム在庫の可視化
RFIDの効果を最大化するには、リーダーで読み取ったデータをWMS(倉庫管理システム)やERPとリアルタイムで相互連携させることが不可欠です。
端末で検知したICタグの識別情報(UID)は即座にWMSへ送信され、在庫ステータス(入荷済・検品中・出荷済など)が自動更新されます。
手入力や個別スキャンに伴うカウント漏れが排除され、帳簿在庫と実在庫の乖離(在庫差異)が抑えられます。これにより過剰在庫の抑制と欠品による機会損失を防ぐことができます。また、部品製造から出荷・着荷に至る履歴が秒単位で記録されるため、万が一の不具合発生時にも対象ロットの保管場所を即座に特定できます。
RFID導入で失敗しないための実践アプローチと費用対効果の試算手順
導入時の失敗を防ぐには、現場環境に合わせた段階的な検証手順を踏むことが重要です。導入プロセスは「要件定義」「PoC(実証実験)」「現場運用テスト」「本番運用」の4段階で進めます。
- ステップ1:要件定義
対象とする作業工程や取扱商品を絞り込みます。まずは棚卸削減効果が高い高頻度出荷エリアや高価格帯品目に限定して着手します。 - ステップ2:PoC(実証実験)
実際の倉庫環境で通信距離や読取精度を測定し、金属・水分など現場固有の干渉要因を抽出します。 - ステップ3:現場運用テスト
特定の作業ラインでテスト運用を行い、操作性やタグ破損時の例外処理フローを検証します。 - ステップ4:本番運用と継続的改善
全エリアへ横展開を行います。運用開始後も読取ログを抽出し、アンテナ角度やタグ貼付位置のチューニングを継続します。
PoC(実証実験)で確認すべき現場の運用リスクとチェックリスト
PoCでは、機器スペックの数値をそのまま現場に適用できると過信せず、自社の保管環境や梱包形態による影響を測定します。
特に非接触で一括スキャンできる反面、隣接する棚の在庫まで読み込んでしまう「過剰読取(巻き込み)」や、タグ同士の密着による「読み漏れ」の検証が必要です。
| 検証項目 | 確認・テスト内容 | 発生しやすい運用リスク | 推奨される対策 |
|---|---|---|---|
| 電波干渉環境 | 金属製ラック、フォークリフト、水分含有品付近での読取測定 | 電波の反射・吸収による認識率低下や通信断絶 | 金属対応ICタグの選定、アンテナ角度および電波強度の最適化 |
| タグ貼付条件 | 資材(段ボール・フィルム)や貼付位置(側面・天面)ごとの感度比較 | 梱包資材による遮蔽や重なりによる不感帯の発生 | 重なりを避ける貼付位置の統一、フラグ型タグの採用 |
| 読取エリア制御 | ゲート型・ハンディ型機器での周囲タグの巻き込みテスト | 隣接エリアの別商品タグを誤検知する過剰読取 | 出力調整、電波遮蔽シートやアクリル板によるエリア隔離 |
| 例外運用処理 | ICタグの破損・未貼付・データ未エンコード品の検知確認 | エラー発生時に作業ラインが停止し手作業へ逆戻りする | ハンディ端末での手入力補正機能の実装、予備タグ発行フローの策定 |
導入コストを短期間で回収するためのROI(投資対効果)算定モデル
導入費用には、リーダーやゲートなどのハードウェア、WMS改修費などの初期投資に加え、ICタグの購入コストが消耗品費として発生します。回収計画を立てる際は、人件費削減だけでなく「検品ミスやり直しコストの抑制」「過剰在庫の圧縮効果」を数値化します。
以下は、年間出荷数50万点、管理在庫20,000SKUの物流倉庫における試算モデルです。
【算出の前提条件】
- 初期導入費用:4,500,000円(UHF帯ハンディリーダー5台、プリンター1台、システム改修費)
- 年間ランニングコスト:5,000,000円(ICタグ単価10円 × 年間50万枚)
- 作業員の人件費単価:2,000円/時間
【年間の経済効果の内訳】
- 棚卸作業の削減効果:月間85時間削減 × 12ヶ月 × 2,000円 = 年間2,040,000円削減
- 出荷検品作業の削減効果:1点あたりの検品時間を10秒から2秒へ短縮(年間800時間削減) × 2,000円 = 年間1,600,000円削減
- 誤出荷リカバリーコストの削減効果:年間20件の誤出荷(1件あたり50,000円の再配送費)を防止 = 年間1,000,000円削減
- 過剰在庫・保管コストの圧縮効果:リアルタイム在庫把握による安全在庫適正化 = 年間2,500,000円相当
年間の合計経済効果は7,140,000円となり、ここから年間のICタグ購入費用(5,000,000円)を差し引いた実質的な年間削減益は2,140,000円です。
初期投資額4,500,000円を年間の実質削減益2,140,000円で割り戻すと、投資回収期間は約2.1年(25ヶ月)と算出されます。単体のタグ費用だけでなく、作業時間の短縮とミス防止に伴う二次的コスト排除を組み合わせることで、明確な導入ロジックを策定できます。
よくある質問(FAQ)
Q. RFIDとは何ですか?
A. RFID(Radio Frequency Identification)とは、電波を用いて非接触でICタグの情報を読み書きする自動認識技術です。バーコードのように直接光を当てる必要がなく、電波が届く範囲であれば箱の中のタグも非透過で読み取れます。物流現場では棚卸や検品作業を劇的に効率化する技術として活用されています。
Q. RFIDとバーコードの違いは何ですか?
A. 主な違いは「読み取り速度」と「手法」です。バーコードは1点ずつ直接スキャンする必要がありますが、RFIDは電波を用いて複数のタグを「一括読み取り」できます。また箱の内部など見えない場所の読み取りも可能です。導入コストはバーコードより高くなりますが、作業時間を大幅に短縮できるため高い投資対効果を得られます。
Q. 物流現場でRFIDの「UHF帯」が使われる理由は何ですか?
A. UHF帯は通信距離が数メートルと長く、広範囲にある大量のタグを一括で高速読み取りできるため、物流や倉庫DXのデファクトスタンダードとなっています。棚卸や検品時間を激減させ、WMS連携によるリアルタイムな在庫可視化を実現します。ただし水分や金属の影響を受けやすいため、現場環境に応じたエラー対策が必要です。