
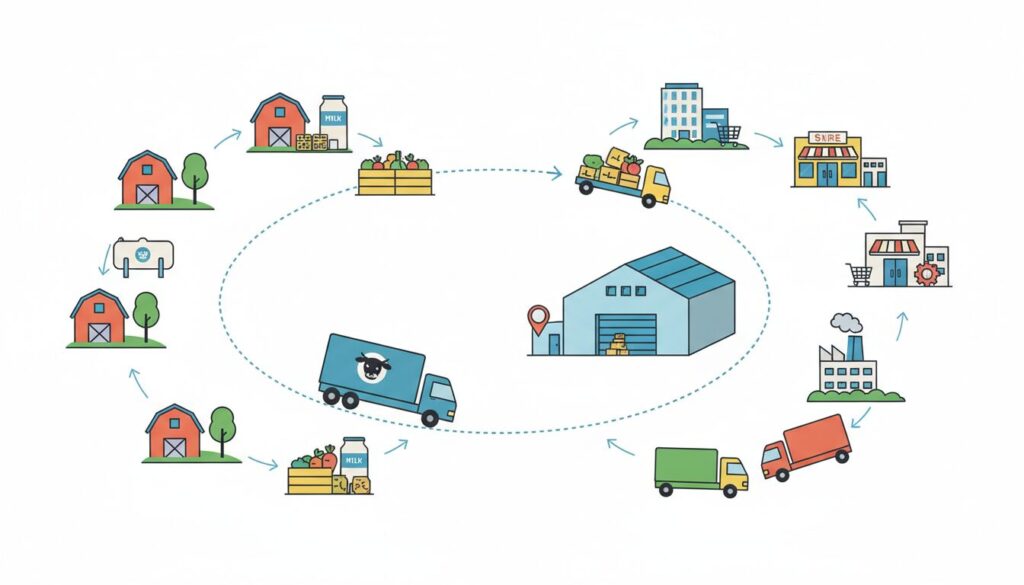
- キーワードの概要:発注側が手配した1台のトラックで複数の仕入先を順番に巡回し、部品や原材料を集めて自社拠点へ運ぶ調達物流方式です。牛乳メーカーが各酪農家を巡回して牛乳を集荷していた手法が語源となっています。
- 実務への関わり:車両の積載効率を70〜80%以上へ引き上げ、調達コスト削減や工場受入バースの混雑緩和、小ロット・高頻度納入による在庫適正化(JIT)を実現します。
- トレンド/将来予測:ドライバー不足や脱炭素化(CO2排出削減)への対策として再評価されており、配車計画システム(TMS)を活用した巡回ルートの最適化やダイヤグラム管理のデジタル化が進んでいます。
ミルクラン(巡回集荷)とは、発注側(買い手・納入先企業)が手配した1台のトラックが複数の仕入先(サプライヤー)を巡回して部品や原材料を集荷し、自社工場や物流センターへ一括納入する調達物流方式です。トラックの積載効率を70〜80%以上へ引き上げ、工場の受入荷待ち時間と在庫量を同時に圧縮できる手法として、製造業をはじめとする調達サプライチェーンで広く採用されています。
- ミルクラン(巡回集荷)とは?仕組みと従来の調達物流との根本的な違い
- ミルクランの基本定義と仕組み(牛乳回収から生まれた巡回方式)
- 従来の「ピストン輸送(個別配送)」とミルクランの構造比較
- 製造業・SCMがミルクランを導入する3大メリット
- 積載効率の最大化による調達物流コストの削減
- 小ロット・高頻度納入による工場在庫の適正化とJITの実現
- 走行車両削減に伴うCO2排出量削減(環境負荷低減)
- 混同しやすい「共同配送」「路線便」との違いと使い分け基準
- ミルクランと共同配送の構造的違い(主導権・集約拠点の有無)
- 荷量・サプライヤー集積度に応じた最適な輸送方式の選び方
- ミルクラン導入に伴う実務課題と失敗を防ぐリスク対策
- 巡回ルート設計の複雑化と「ドミノ遅延」リスク
- サプライヤー間の荷役環境・梱包仕様の違いによる現場負荷
- ドライバー拘束時間規制(改善基準告示)とダイヤグラム管理の難しさ
- ミルクランを成功に導く実務ステップとDXツールの活用法
- 自社調達(バイヤー主導)への切り替えとサプライヤー合意形成の3手順
- 配車計画・TMSを活用したルート最適化と遅延防止
ミルクラン(巡回集荷)とは?仕組みと従来の調達物流との根本的な違い
ミルクランの基本定義と仕組み(牛乳回収から生まれた巡回方式)
名称の語源は、かつて牛乳メーカーのトラックが地域の各酪農家を巡回して牛乳を集荷し、工場へ戻っていた配送モデルに由来します。製造業や流通業における調達物流に応用された手法で、特にトヨタ生産方式(TPS)に代表される「ジャストインタイム(JIT)」生産体制を支える輸送基盤として定着しました。
従来の調達では「サプライヤーが個別に自社工場へ納入する」形態が一般的でしたが、ミルクランでは発注側が輸送車両の手配と運行管理を一括して主導します。なお、複数の荷主が同じトラックに荷物を積み合わせて運ぶ「共同配送」と混同されがちですが、ミルクランは「1社の発注者が複数のサプライヤーを回って自社の調達品を集約する」点に構造的な違いがあります。
従来の「ピストン輸送(個別配送)」とミルクランの構造比較
調達物流における従来の主流であったピストン輸送(個別配送)とミルクランの構造的差異は、運行の管理主体と集約性にあります。
| 比較項目 | 従来のピストン輸送(個別配送) | ミルクラン(巡回集荷) |
|---|---|---|
| 車両手配の主体 | 各仕入先(サプライヤー)が個別に手配 | 発注側(メーカー・自社手配の3PL)が集約手配 |
| 運行ルート構造 | 各仕入先と工場を1対1で往復する個別ルート | 1台の車両が複数仕入先を順に巡回する集約ルート |
| 車両の積載効率 | 30〜50%(ロット変動の影響を受けやすい) | 70〜85%(複数社の荷物を混載して最大化) |
| 工場の荷待ち時間 | 特定時間帯に集中し、待機が発生しやすい | 納入枠を固定管理できるため、荷受けを平準化 |
| 運行・計画の管理 | 各サプライヤーに運行管理が分散 | TMS(輸配送管理システム)等を用いた緻密なルート設計が必要 |
発注側がTMSなどを活用して巡回順序・集荷時刻(タイムスロット)・積載量を一括管理することにより、納入リードタイムの安定化と工場受入バースの混雑緩和を同時に実現できます。
製造業・SCMがミルクランを導入する3大メリット
着荷主が主導して巡回集荷を行う体制へ移行することで、調達物流の運行管理と積載状況を自社で完全にコントロールできるようになります。導入検討時に評価すべき主要メリットは以下の3点です。
積載効率の最大化による調達物流コストの削減
サプライヤーが個別納入を行う場合、出荷ロットが少ない日には荷台スペースの大半が空いたまま走行することになります。ミルクランを導入して1台の車両で複数拠点を巡回集荷することにより、荷台スペースを複数のサプライヤーの貨物で埋めることができ、積載効率を70〜80%以上まで引き上げることが可能です。
工場に乗り入れる総車両台数を大幅に削減できるため、サプライチェーン全体で発生する支払運賃、燃料代、高速道路料金などのトータル調達物流コストを抑制できます。
小ロット・高頻度納入による工場在庫の適正化とJITの実現
従来の個別配送では、輸送単価を下げるためにサプライヤー側が「満載になるまで出荷をまとめる」傾向があり、納入ロットが大型化しがちでした。その結果、受入倉庫に数日〜数週間分の部品在庫が滞留し、保管面積の圧迫や棚卸し工数の増加、設計変更時のデッドストックリスクを生んでいました。
巡回集荷体制を確立すると、1回あたりの集荷量が少量であっても他拠点と混載できるため、「毎日、必要な分だけ」を回収する小ロット・高頻度納入へ移行できます。
- 工場内在庫の最小化:安全在庫の圧縮により、保管倉庫面積の縮小や外部倉庫保管料を削減。
- 生産ライン同期の容易化:生産計画の変動に合わせて集荷ロットを日次調整でき、工程間の仕掛品を抑制。
- 品質異常の早期発見:小ロット納入により、万が一サプライヤー側で不良が発生しても、影響を受ける在庫ロットを最小化。
走行車両削減に伴うCO2排出量削減(環境負荷低減)
例えば5社のサプライヤーから個別直送していたルートを1便の巡回集荷に再編することで、地域全体のトラック走行距離を大幅に圧縮できます。これは、企業のサプライチェーン排出量における「Scope3(カテゴリ4:上流の輸送・配送)」の直接的な排出削減につながります。
さらに、着荷主がTMS上で運行ダイヤ、実走行距離、積載重量を直接把握できるため、推計値ではなく実測値に基づいた精度の高いCO2排出量の算定・開示が可能になります。
混同しやすい「共同配送」「路線便」との違いと使い分け基準
調達物流の見直しにおいて、ミルクランは「共同配送」や「路線便(特別積合せ貨物運送)」としばしば比較されます。いずれも貨物をまとめて運ぶ手法ですが、管理主体や中継拠点の有無によって適したユースケースが分かれます。
ミルクランと共同配送の構造的違い(主導権・集約拠点の有無)
| 比較項目 | ミルクラン(巡回集荷) | 共同配送 | 路線便(特積便) |
|---|---|---|---|
| 主導権・管理主体 | 着荷主(1社) | 荷主連合または3PL事業者 | 運送事業者 |
| 集約拠点(中継デポ) | 不要(工場へ直接搬入) | 必要(集約センターで積替え) | 必要(各社ターミナル経由) |
| 契約・運賃形態 | 車両チャーター(時間・便単位) | 積載容積・重量ごとの按分 | 運賃タリフ(重量・個数・距離) |
| 納入時間・便の設定 | 着荷主の生産計画に完全同期 | 参画企業間の合意時間枠 | 運送事業者の運行ダイヤ依存 |
実務上の最大の違いは、「納入時間を自社で完全にコントロールできるか」という点です。共同配送は複数社の荷物をターミナルで積み替えるため、積載効率は高まるもののリードタイムの長期化が生じやすくなります。一方のミルクランは、着荷主が運行ダイヤを指定できるため、JIT納入の維持や、通い箱(オリコンや専用パレット)の当日回収・再利用が容易に行えます。
荷量・サプライヤー集積度に応じた最適な輸送方式の選び方
輸送方式の選定は、「サプライヤーの集積度(距離)」「1回あたりの調達荷量」「納入頻度」の3要素を基準に判断します。
- ステップ1:サプライヤーの立地圏を判定する
- 自社工場から片道30〜50km圏内に複数の調達先が集積している場合 → ステップ2へ
- 調達先が全国に分散している場合 → パレット未満の小口なら「路線便」、まとまったロットなら「個別チャーター便」または拠点間を結ぶ「共同配送」を選択
- ステップ2:納入ロットと頻度を判定する
- 各社からの納入量がトラック満載(FTL)に満たない小・中口で、日次または1日数回の納入が必要な場合 → ステップ3へ
- 月数回や週1回などの低頻度納入で問題ない場合 → 固定チャーター費用の発生を避けるため、「路線便」または集約型の「共同配送」を選択
- ステップ3:納入精度と容器回収の要否を判定する
- 時間指定(分単位の着時間)が必要、または専用通い箱の当日回収が必要な場合 → 「ミルクラン」を採用
- 納入時間にある程度の猶予があり、荷姿が汎用ダンボール等で回収が不要な場合 → 既存の「共同配送ネットワーク」への相乗りを検討
ミルクラン導入に伴う実務課題と失敗を防ぐリスク対策
ミルクランは運行工程が一本の鎖のように連結する構造を持つため、1箇所で生じた遅れや荷役トラブルが運行全体に波及しやすい脆弱性を内包しています。現場で発生しやすい課題と対策は以下の通りです。
| 主な実務課題 | 運行上の影響 | 具体的なリスク対策 | 関係部門・対象 |
|---|---|---|---|
| ドミノ遅延 | 1拠点の荷待ちが後続の納入枠遅延へ連鎖 | タイムウィンドウ設定、TMSによる動的迂回指示 | 物流管理部門、サプライヤー |
| 荷姿・荷役の非標準化 | 積載効率の低下、手積みによる現場負荷増大 | 標準パレット・通い箱の導入、事前荷揃えの徹底 | 調達部門、サプライヤー |
| 拘束時間超過リスク | 複数拠点停車による改善基準告示への抵触 | 巡回エリアのブロック化、中継拠点の活用 | 物流企画部門、運送事業者 |
巡回ルート設計の複雑化と「ドミノ遅延」リスク
1便で4社のサプライヤーを巡回するルートにおいて、2社目で予定外の荷待ち時間が30分発生した場合、後続すべての集荷開始時刻が後ろ倒しとなり、工場の生産投入枠に間に合わなくなる事態が発生します。
- タイムウィンドウの細分化とバッファ設計: 各集荷拠点の発着時間を「30分枠」などで設定し、拠点間に10〜15分の予備走行時間を組み込みます。
- 荷待ち時間の上限設定とSLA締結: 「到着後15分以内に荷役開始」「待機時間は最大20分まで」といった運用ルールを書面で合意し、超過時は次便回しや個別手配へ切り替えるエスカレーション手順を定めます。
サプライヤー間の荷役環境・梱包仕様の違いによる現場負荷
サプライヤーごとに11型パレット(1,100mm×1,100mm)、段ボールの手積み、スチールコンテナなど荷姿が異なると、荷台内でのデッドスペースが増加し積載効率が低下します。また、フォークリフト荷役と手積み荷役が混在すると、ドライバーの作業負荷と停車時間が著しく変動します。
- 外装モジュールとパレット規格の標準化: 車両の荷台内寸に合わせた標準パレット(JIS 11型など)や標準通い箱の利用を調達要件に組み込みます。
- 事前ステージングの義務化: サプライヤー側で集荷時刻までに指定場所へ荷揃えを完了させる運用を徹底し、集荷時の検品・積載時間を最短化します。
ドライバー拘束時間規制(改善基準告示)とダイヤグラム管理の難しさ
改善基準告示に基づき、トラックドライバーの1日の拘束時間は原則13時間以内(上限15時間以内)、連続運転時間は4時間以内(4時間ごとに合計30分以上の休憩)に制限されています。巡回集荷は複数拠点での荷役・待機が積み重なるため、拘束時間が上限に達しやすい運行形態です。
- 集荷エリアのゾーン分け: サプライヤーを半径15〜20km圏内ごとにブロック化し、1台の巡回先を最大3〜4箇所に限定します。遠方の調達先は地域の通過型デポ(TC)へ一次集約して中継します。
- 実測データに基づくダイヤグラム設計: 理論上の最短ルートではなく、荷役・待機の実測時間と確実な休憩時間を織り込んだダイヤグラムを構築します。
ミルクランを成功に導く実務ステップとDXツールの活用法
自社調達(バイヤー主導)への切り替えとサプライヤー合意形成の3手順
従来の「サプライヤー元払い(運賃込み単価)」から「バイヤー着払い(自社手配・運賃分離)」へ移行する際は、以下のステップで合意を形成します。
- 手順1:運賃のアンバンドリング(切り分け)と仕切り値の改定
現行の部品単価に含まれている「見なし運賃」を算出し、部品本体価格と運賃を明確に分離します。例えば、月間300台の部品を納入するサプライヤーの場合、従来の納入単価から配送業者へ支払っていた実勢運賃分を差し引いた価格へと単価改定を行います。 - 手順2:集荷タイムスロットの設定と事前ステージングの徹底
集荷枠を30分単位などで設定し、パレットや通い箱の事前仮置きを出荷側に義務付けることで、荷待ち時間を解消します。 - 手順3:責任分界点と遅延発生時の取り決め明文化
荷物の引き渡し完了時点(集荷時の検収)で所有権と破損リスクが移転するのか、自社工場受け入れ時とするのかを基本契約書で明確に定めます。サプライヤー都合の出荷遅延に伴うリカバリー費用負担ルールも事前に取り決めます。
配車計画・TMSを活用したルート最適化と遅延防止
日々の受注・内示データを取り込み、容積・重量換算を行った上でトラックの積載率が最大化する集荷順序を自動計算するTMSの導入が効果的です。物量変動に応じて幹線輸送(ピストン輸送)や共同配送を組み合わせる動的配車を実現します。
また、GPS動態管理によるリアルタイムなETA(到着予測時刻)の算出により、集荷先および受入工場へ予測到着時刻を自動通知することで、現場の作業待機を未然に防止します。渋滞発生時には迂回路や集荷順序の入れ替え案を即座にドライバーへ配信し、ラインストップを回避する体制を構築します。
| 領域 | 実務適用チェック項目 | 判断基準・目標値 |
|---|---|---|
| ルート設計 | 日々の物量変動に応じた動的ルート編成が可能か | 平均積載率80%以上の維持 |
| 動態監視 | GPSを用いた位置把握と遅延自動検知ができるか | 集荷予定時刻からのブレ±15分以内 |
| 異常時対応 | 遅延発生時のサプライヤー・自社工場への自動通知体制 | リカバリー指示の発信まで5分以内 |
| 実績分析 | 集荷先ごとの荷待ち・荷役時間がログ化されているか | 荷待ち時間ゼロ、荷役時間30分以内/件 |
よくある質問(FAQ)
Q. ミルクラン方式(巡回集荷)とはどのような仕組みですか?
A. 発注側(買い手企業)が手配した1台のトラックが、複数の仕入先(サプライヤー)を順番に巡回して部品や原材料を集荷し、自社工場へ一括納入する調達物流方式です。従来の仕入先ごとの個別配送(ピストン輸送)に比べ、輸送車両数を減らして効率化を図れるのが特徴で、牛乳メーカーが農家を回って原乳を集めた手法が由来となっています。
Q. ミルクランを導入するメリットは何ですか?
A. 最大のメリットは、積載効率の最大化(70〜80%以上)による調達物流コストの削減です。さらに、小ロット・高頻度納入が可能になるため工場在庫を圧縮してジャスト・イン・タイム(JIT)を実現できるほか、納入先工場の受入荷待ち時間の解消や、走行車両数削減に伴うCO2排出量削減(環境負荷低減)にもつながります。
Q. ミルクランと共同配送の違いは何ですか?
A. 主導権を持つ主体と運行構造が異なります。ミルクランは「特定の買い手(1社)」が主導し、1台のトラックで自社の複数サプライヤーを回って自社拠点へ集荷する手法です。一方、共同配送は「複数の荷主企業」がトラックや集約拠点を共有し、同じ配送エリアの納入先へ相乗りで荷物を届ける仕組みを指します。