
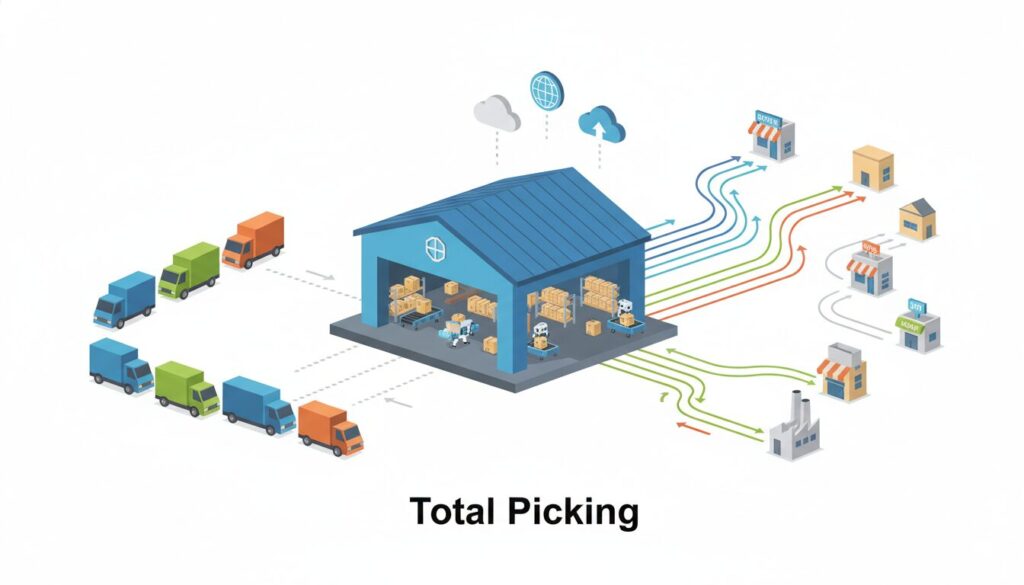
- キーワードの概要:トータルピッキング(種まき方式)とは、複数の出荷注文から同一商品をまとめて1回で回収し、その後に配送先ごとに振り分ける物流作業の手法です。
- 実務への関わり:倉庫内を何度も往復する無駄な移動(歩行時間)を激減させ、出荷量が多い拠点での作業効率を劇的に高めます。
- トレンド/将来予測:手作業の仕分けミスを防ぐため、DAS(デジタル表示器)やWMS、AMR(自動搬送ロボット)といったデジタル技術やマテハン機器との連携による自動化・省人化が加速しています。
- トータルピッキング(種まき方式)の基本概要と作業フロー
- トータルピッキングの仕組みと仕分け(アソート)の二段階工程
- シングルピッキング(摘み取り方式)との決定的なプロセスの違い
- トータルピッキングとシングルピッキングの徹底比較とメリット・デメリット
- 生産性・作業スペース・SKU数で見る対比スペック表
- トータルピッキングのメリット(歩数削減と大規模出荷での作業効率)
- トータルピッキングのデメリット(二次仕分けの手間とスペース圧迫)
- 自社に最適なピッキング手法を見極める3つの判断基準
- SKU数・注文数・1注文あたりの品数から選ぶ「判定マトリクス」
- 現場の倉庫面積と作業スペースから考える導入可否
- トータルピッキングを成功させる設備・システム連携と最新DXソリューション
- WMS(倉庫管理システム)とハンディターミナルによる誤出荷の防止
- DAS(デジタルアソートシステム)や仕分けソーターによるアソート作業の超高速化
- AMR(自動搬送ロボット)等のマテハン機器を活用した省人化モデル
- トータルピッキング導入・現場改善に向けた実行チェックリスト
- 導入前に確認すべき自社データの集計項目(ABC分析・出荷波動)
- 誤出荷を防ぐ現場レイアウトとオペレーション設計のチェックポイント
トータルピッキング(種まき方式)の基本概要と作業フロー
トータルピッキング(英: Total Picking、別名:種まき方式、バッチピッキング)とは、複数の出荷注文から同一商品の総数量をまとめて一次回収し、その後に配送先(注文単位)ごとへと分配・仕分け作業を行うピッキング手法です。畑に種をまくように、仕分け口へ商品を順次投入していく作業手順から「種まき方式」と呼ばれます。
トータルピッキングの最大のメリットは、倉庫内を周回する回数を減らし、保管場所と仕分け場間の移動距離を大幅に削減できる点にあります。同一の商品Aを含む注文が100件発生した場合、注文ごとに100回棚へ足を運ぶのではなく、商品Aを100個まとめて1回で取り出すことで、歩行時間を大幅に圧縮し物流効率化を実現します。
トータルピッキングの仕組みと仕分け(アソート)の二段階工程
トータルピッキングの業務プロセスは、大きく分けて「1. 一括ピッキング(総量出荷)」と「2. 配送先ごとの仕分け(アソート)」という明確な二段階の工程で構成されます。運用にあたっては、WMS(倉庫管理システム)による出荷データの統合とバッチ処理(複数注文の集約)が基盤となります。
第1工程:一括ピッキング(総量出荷・バッチ回収)
WMS上で一定条件(配送便、出荷時間帯、配送地域など)に基づいて集約されたバッチ指示データを出力します。作業者はハンディターミナルや紙のピッキングリストに従い、倉庫内の指定ロケーションを巡回して各商品の総数量を一括で回収し、トータルピッキング用カートやカゴ台車に積み込みます。複数注文の同一品目を一度に取り出すため、ロケーション間の重複往復が排除されます。
第2工程:配送先ごとの仕分け(アソート・種まき作業)
回収した商品群を専用の仕分け場(アソートエリア)へ搬送します。仕分け場には、注文(発送先)ごとに割り当てられた間口(間仕切り棚やコンテナ)が並べられています。作業者は、仕分け指示書、ハンディターミナルによるバーコード読み取り、あるいはDAS(デジタルアソートシステム)の表示器の点灯指示に従って、指定の間口へ必要な個数の商品を投入します。全商品の仕分けが完了した間口から順次、梱包・出荷工程へと引き渡されます。
仕分け工程においては、十分な作業スペースの確保とシステム的な照合が誤出荷防止のキーポイントとなります。ハンディターミナルやDASで商品バーコードと仕分け間口コードを都度スキャン照合することで、手作業による投入ミスを未然に遮断し、検品精度の向上を図ります。
シングルピッキング(摘み取り方式)との決定的なプロセスの違い
庫内作業の手法としては、トータルピッキングのほかに「シングルピッキング(別名:摘み取り方式、オーダーピッキング)」が存在します。両者の根本的な差異は、作業工程が「1段階(注文ごとに直接回収)」か「2段階(一括回収後に後仕分け)」かというプロセス構造にあります。
シングルピッキングは、1つの注文(1配送先)ごとに作業者が保管棚を巡回し、必要な商品を1点ずつ摘み取るように集める方式です。回収完了と同時に梱包作業へ移行できるため、仕分けエリアや大規模なシステム設備を必要としません。
一方、トータルピッキングは一括回収による総歩行距離の削減効果が大きい反面、アソート工程という追加プロセスと作業スペースが発生します。そのため、「SKU数が絞られており、特定のヒット商品に注文が集中するECキャンペーン時」や「1店舗あたりの納品数が多いBtoB物流」において導入することで、作業時間を最大で50%以上削減する高い費用対効果を発揮します。
トータルピッキングとシングルピッキングの徹底比較とメリット・デメリット
生産性・作業スペース・SKU数で見る対比スペック表
| 比較項目 | トータルピッキング(種まき方式) | シングルピッキング(摘み取り方式) |
|---|---|---|
| 適用しやすいSKU数 | 少品種(低SKU) | 多品種(高SKU) |
| 適した出荷ボリューム | 大量出荷・同一商品への注文重複が多い | 少量出荷・オーダーごとの個別注文が多い |
| 作業歩数・移動距離 | 非常に少ない(一括ピックで移動短縮) | 多い(注文ごとに棚と作業場を往復) |
| 必要作業スペース | 広い作業スペースが必要(二次仕分け場) | 最小限で完結(ピック後に直接梱包) |
| 工程数・仕分け作業 | 2工程(一括ピッキング+二次仕分け作業) | 1工程(ピックと同時にオーダー完結) |
| 誤出荷リスクの発生箇所 | 二次仕分け時の投入先ミス・個数間違い | 保管棚からの摘み取り時の取り間違い |
取扱商品数が50SKU程度と少ない一方で日次出荷数が3,000件を超えるECキャンペーン時やBtoB卸業務では、トータルピッキングが歩行ロス削減の核となります。これに対し、数千SKUを超えるロングテール型EC事業者がトータルピッキングを採用した場合、二次仕分け用の棚作りや管理が煩雑化し、現場の生産性を落とす原因になります。
トータルピッキングのメリット(歩数削減と大規模出荷での作業効率)
トータルピッキングを導入する最大のメリットは、作業者の移動距離短縮に伴う歩数コストの削減です。
100件の受注データ内に同じ特定商品が100個含まれているケースを想定します。シングルピッキングの場合、作業者は100回保管棚へ足を運ぶか、複雑な仕分け台車を押しながら広く倉庫内を歩き回る必要があります。1往復50メートルの移動が発生する場合、総移動距離は5,000メートルに達します。
一方、トータルピッキングでは1回の移動で100個の対象商品をまとめて一括集荷するため、移動距離は50メートルに削減されます。保管エリアでの歩行時間を9割以上カットできるため、ピッキング時の労働負荷が大幅に軽減されます。
集荷した商品は荷捌き場へ搬送し、WMSの出荷指示データと連携したデジタルアソートシステム(DAS)やハンディターミナルを活用して各注文口へ振り分けます。これにより、保管棚前での混雑を防ぎつつ、大量の注文を短時間で処理する体制を構築できます。
トータルピッキングのデメリット(二次仕分けの手間とスペース圧迫)
トータルピッキングを採用する際には、ピッキング後に発生する二次仕分けの負担を厳密にシミュレーションする必要があります。
大きな懸念点は、広い仕分け用の作業スペースの確保です。出荷先が500件ある場合、500個の仕分け用オリコンや間口を平置きまたは専用ラックで並べる必要があり、倉庫内のフロア面積を圧迫します。保管用スペースが削られることで倉庫全体の収納効率が低下し、賃料コストに対する保管効率が悪化するリスクが存在します。
また、「一括取り出し」と「仕分け」の2ステップを踏むため、作業工程自体は増えます。一括ピッキング時に総数を1個でも間違えて持ち出すと、仕分け作業の最終段階で数が合わなくなり、全件の再検品が発生します。さらに、仕分け時に隣の間口へ誤って投入する「種まきミス」も発生しやすくなります。
こうしたミスを防ぎ誤出荷防止を徹底するには、DASのランプ表示確認やハンディターミナルによるバーコード全数読み取りなど、確実な仕組み化と設備投資が必要です。バッチ化するための受注データ確定を待つ時間も発生するため、出荷締め切り間際の緊急出荷には柔軟に対応しにくい側面もあります。
自社に最適なピッキング手法を見極める3つの判断基準
ピッキング方式の変更は、現場の作業動線や必要資材だけでなく、配送精度や出荷能力全体に大きな影響を与えます。自社において「トータルピッキング」と「シングルピッキング」のどちらを選択すべきかは、取扱商品の特性やデータ、および倉庫内の物理的制約から論理的に算出します。
SKU数・注文数・1注文あたりの品数から選ぶ「判定マトリクス」
手法選定における重要な客観的データは、「取扱SKU数」「日あたりの出荷オーダー数」「1注文あたりの同梱点数(品数・行数)」の3要素です。これらの要素を掛け合わせることで、自社が優先すべきピッキング手法を明確に分類できます。
| 条件パターン | 取扱SKU数 / 1注文点数 | 日出荷オーダー数 | 推奨されるピッキング手法 |
|---|---|---|---|
| パターン1(単品・少量品種の集中出荷) | SKU数:少(〜100件) 1注文:1〜2点 |
多(300件以上) | トータルピッキング(種まき方式) |
| パターン2(多品種・同梱点数が多い出荷) | SKU数:多(1,000件〜) 1注文:3〜5点以上 |
少〜中(〜300件) | シングルピッキング(摘み取り方式) |
| パターン3(多品種・単品購入が多いEC) | SKU数:多(1,000件〜) 1注文:1〜2点 |
多(500件以上) | バッチピッキング+トータル仕分け |
同一の健康食品やコスメを日発送500件処理する単品通販の現場において、シングルピッキングを採用すると、作業者は同じ保管棚と出荷場を500回往復することになります。トータルピッキングで全500件分の商品を一括回収し、出荷場でDASを活用して注文ごとに仕分けを行えば、保管エリアでの歩行距離を90%以上削減できます。
アパレルや総合雑貨のように取扱SKU数が1,000を超え、1注文あたりの同梱点数が5点以上におよぶ現場では、トータルピッキングの導入に慎重を期す必要があります。ピッキング後に大量の商品を注文別に分類する際、品目数が多いと仕分け現場での混同や個数ミスが頻発するためです。このような現場では、WMSとハンディターミナルを連動させたシングルピッキングを行い、棚口でのピック時にバーコードスキャンを行うフローが適合します。
現場の倉庫面積と作業スペースから考える導入可否
出荷データの分析と並び、手法選定で重要な判断軸が「倉庫内の物理的制約」です。出荷データ上トータルピッキングが適していたとしても、現場に十分な作業スペースが存在しなければ運用の維持は困難になります。
トータルピッキングを実行するには、集約した商品を注文ごとに振り分ける専用の仕分けエリアを確保する必要があります。具体的には以下の設備とスペースが不可欠です。
- 仕分け作業台、または注文ごとの間口(仕分けラック)の設置エリア
- 一括ピッキングしてきたオリコンや総量カートの一時保管スペース
- 仕分け作業者がカートや台車を押して安全に移動できる作業通路(幅1.2m以上)
1バッチあたり50オーダー分の仕分けを並行して行う場合、50間口の棚や作業台を配置し、梱包資材置き場や通路を含めると最低でも15〜20平米程度の固定スペースを要します。保管エリアが圧迫されており、床面積100坪未満で十分な荷捌きスペースを取れない倉庫の場合、仕分け待ちの荷物が通路に溢れかえり、作業動線を塞いで現場全体の生産性を低下させる要因となります。
専用の仕分けスペースが確保できない倉庫や、季節変動で保管在庫量が大きく変化する現場では、専用設備を必要としないシングルピッキングを選択するか、台車上に数件分の箱をセットして移動しながら仕分ける「マルチオーダーピッキング」を採用することが現実的な解となります。
トータルピッキングを成功させる設備・システム連携と最新DXソリューション
トータルピッキングは保管エリア内での歩行距離を最小化する一方で、「集約後の仕分け作業でミスが発生しやすい」「仕分け作業スペースが圧迫される」という運用上の弱点を持っています。課題を解決し物流効率化を確実なものにするため、WMSを中心としたデジタルシステムや先端マテハン機器の導入を進めます。
WMS(倉庫管理システム)とハンディターミナルによる誤出荷の防止
トータルピッキングにおける最大の不確定要素は、仕分け工程で「どの出荷先の箱に、どの商品を何個入れるか」という人間の手作業に依存する部分です。紙のリストと目視による仕分けでは、類似品番の取り違えや数量間違いによる誤出荷を完全に防ぐことはできません。
ミスを構造的に遮断するのが、WMSとハンディターミナルを組み合わせたスキャン検品システムです。WMSが出荷オーダーの注文特性(共通するSKUや配送先エリアなど)を解析して最適なバッチピッキング指示を作成し、作業者は保管エリアで指定された総量を一括回収します。
仕分け作業フェーズでは、以下の手順でポカヨケ(ミス防止機構)を機能させます。
- 商品スキャン: トータルピッキングしてきた商品から1点を手にとり、ハンディターミナルでJANコード(商品バーコード)を読み取る。
- 仕分け先指示: 読み取った商品に対して、WMSが「どの間口(注文コンテナ)に投入すべきか」をハンディターミナルの画面と音で提示する。
- 間口スキャン(照合): 作業者は指示された仕分け先の間口に貼られたバーコードをスキャンする。一致しない間口へ投入しようとした場合はエラー音とともに画面がロックされ、誤投入を物理的に防止する。
注文データと照合が完了しない限り次の作業へ進めない仕組みを構築することで、作業者の熟練度に関わらず誤出荷を防止します。
DAS(デジタルアソートシステム)や仕分けソーターによるアソート作業の超高速化
仕分け作業の精度確保に加え、処理スピードの向上と作業スペースの最適化を目指す場合は、DAS(デジタルアソートシステム)や自動仕分けソーターの活用が有効です。
| システム・機器の種類 | 主な仕分け方式 | 仕分け作業の特長 | 適用しやすい出荷規模・条件 |
|---|---|---|---|
| ハンディターミナル単体 | スキャンによる1点ずつの照合 | 低コストで導入可能。確実に誤出荷防止を実現。 | 1日の出荷数が数百件規模、省スペース運用 |
| DAS(デジタルアソートシステム) | ランプ点灯と数詞表示による視覚誘導 | リスト確認が不要。初心者でも迷わず高速仕分けが可能。 | 1日の出荷数が数千件規模、SKU数が中〜多の拠点 |
| 自動仕分けソーター | 自動スキャンとメカ機構による自動振分 | 人間の仕分け能力を超えた大量処理と省スペース化を両立。 | 1日の出荷数が1万件以上、大規模EC・3PL拠点 |
DASは、仕分け用ラックの各間口にデジタル表示器を設置し、WMSと連動させる仕組みです。作業者が商品のバーコードをスキャンすると、投入すべき間口のLEDランプが点灯し、個数がデジタル表示されます。作業者は「光った場所へ指示された個数を入れ、完了ボタンを押す」作業のみとなるため、文字を読む思考時間を排除し仕分け作業を高速化できます。
1日あたり数千〜数万件の出荷を処理する拠点では、コンベヤと自動ソーターの導入が選択肢に入ります。トータルピッキングされた商品をベルトに乗せるだけで、カメラがバーコードを自動検知し、配送ルートや注文ごとのシュートへ自動配分します。これにより、仕分け作業スペースの省スペース化と人件費削減が実現します。
AMR(自動搬送ロボット)等のマテハン機器を活用した省人化モデル
トータルピッキングの効率を高めるには、保管エリアでのピッキング作業だけでなく、「集められた大量の荷物を仕分けエリアへ運ぶ」という中間移動のロスを最小化することが欠かせません。従来の運用では、作業員が重い台車を押して保管エリアと仕分けエリアを何十回も往復する必要があり、疲労による生産性低下や搬送事故のリスクが存在していました。
搬送工程を自動化するために導入が進んでいるのが、AMR(自律移動ロボット)をはじめとするマテハン機器です。WMSからバッチ指示を受け取ったAMRが保管棚まで自動で移動し、待機している作業員にピッキングすべき商品と数量を画面提示します。作業員が商品をロボットのコンテナに投入すると、AMRは自律走行で仕分けエリアへ移動します。
この仕組みにより、人間は「保管エリアの指定区画でのピッキング」および「DASでの仕分け作業」という定位置作業に専念できます。1注文ごとに倉庫全体を歩き回るシングルピッキングと比較して、作業員の歩行距離を60%削減した運用例もあり、人件費の抑制と安全性の向上を両立した省人化モデルが確立されます。
トータルピッキング導入・現場改善に向けた実行チェックリスト
トータルピッキングの導入において、十分な事前分析や現場設計を行わずに運用を開始すると、仕分け工程でかえって作業の滞留や間違いが発生します。自社の出荷データに基づいた導入適性の見極めと、ミスを起こさない環境構築を段階的に進めることが成功の鍵となります。
導入前に確認すべき自社データの集計項目(ABC分析・出荷波動)
トータルピッキングへ移行して物流効率化を果たせるかどうかは、現在の出荷特性が「まとめて回収し、後で仕分ける」手法に適合しているか否かで決まります。従来のシングルピッキングから切り替える際は、WMSなどの蓄積データを集計し、以下の基準で適合性を判定します。
| 分析項目 | 集計・算出方法 | トータルピッキング適性の判断基準 | 確認後の改善アクション |
|---|---|---|---|
| 出荷頻度(ABC分析) | 過去3〜6ヶ月の全出荷指示からSKU別の出荷数量・件数を集計し、A(上位70%)・B(20%)・C(10%)群に分類する。 | A群の少数SKUが出荷総量の過半を占めている。 | A群の商品をトータルピッキングの対象にし、C群はシングルピッキングで回収する併用運用を構築する。 |
| 注文間の商品重複率 | 同一バッチ(例:100件のオーダー)内で、同じSKUが含まれる割合を算出する。 | バッチ内の商品重複率が70%以上である。 | 重複率が高い時間帯やゾーンを優先してトータルピッキングを適用する。 |
| 1オーダーあたりの行数 | 総出荷行数 ÷ 総オーダー数で平均行数(注文内の商品種類数)を計算する。 | 1オーダーあたり1〜3行程度と少ない。 | 多行数(10行以上など)のオーダーは仕分け場の負担が大きいため、バッチ対象から除外して別ラインで処理する。 |
| 出荷波動(時間別・日別) | 時間帯別・曜日別・セール時の出荷件数の振れ幅を集計し、最大ピーク時の件数を出す。 | ピーク時でも仕分けエリアの容量と人員で処理しきれる。 | WMS上でバッチ組みのタイトさや締め時間を調整し、ピーク時の仕分け作業のパンクを防ぐルールを設定する。 |
日仕分け件数2,000件・取扱SKU数3,000のEC倉庫においてABC分析を実施した際、上位50SKUで全出荷量の65%を占めていると判定されたケースでは、上位50SKUのみをトータルピッキングで回収し、残りのロングテール商品は個別ピックする運用に変更することで、作業者の総歩行距離を従来比で30%削減できます。データ分析に基づいてWMSのバッチ組みルールを条件化することが具体策となります。
誤出荷を防ぐ現場レイアウトとオペレーション設計のチェックポイント
トータルピッキングは一括ピックした商品を荷捌き場で発送先ごとに分ける仕分け作業が入るため、作業者の目視頼みになると誤出荷リスクが上昇します。誤出荷防止と作業スピードを両立させるには、物理的スペースとデジタル機器を組み合わせた現場構築を推進します。
- 仕分け作業スペースの動線分離: 一括回収された商品の搬入口と、仕分け・梱包を終えた荷物の搬出動線を明確に分け、作業者の交錯と商品の混同を防ぐ。作業台の前にはカートや折りたたみコンテナをスムーズに置ける幅を保持する。
- デジタルアソートシステム(DAS)の構築: 仕分け棚の各間口にデジタル表示器を設置し、ハンディターミナルで商品のバーコードを読み取った際に、投入すべき間口と数量が点灯表示される仕組みを導入する。
- WMSと連携したダブルチェック機能: 種まき仕分けの投入時、または梱包時の箱詰め前において、ハンディターミナルで商品バーコードと間口バーコード(または送り状バーコード)を照合するシステム制御を必須化する。
- 間口サイズと物理仕切りの見直し: アソート棚の間口寸法を出荷箱のサイズに合わせ、隣の間口へ誤って商品を投入できないよう、明確な仕切り板やシャッター等の物理的ガイドを設ける。
月間5,000件のBtoC出荷を行う物流センターでデジタルアソートシステムとハンディターミナルを導入した運用では、仕分け時の商品読み取りと連動して投入ランプが点灯する仕組みを作ったことで、紙リスト照合時に頻発していた類似商品の入れ間違いを防止できます。仕分けを行う作業スペースの直後に梱包台を配置する「直結型レイアウト」を採用することで、仕分け後の移動の手間を排除し、1件あたりの出荷リードタイムを大幅に短縮可能です。
よくある質問(FAQ)
Q. トータルピッキング(種まき方式)とは何ですか?
A. トータルピッキングとは、複数の注文分の商品をまとめて一度に回収し、後から出荷先ごとに仕分ける作業手法です。作業の様子から「種まき方式」とも呼ばれます。現場での移動歩数を大幅に削減できるため、出荷量が多くSKU数(商品種類)が少ない物流倉庫で高い作業効率を発揮します。
Q. トータルピッキングとシングルピッキングの違いは何ですか?
A. 大きな違いは「工程数」と「適した出荷傾向」です。シングルピッキング(摘み取り方式)は1注文ごとに商品を集めるため1工程で完了します。一方、トータルピッキングは一括回収後に仕分ける2段階の工程を経ます。多品種小ロットにはシングル、少品種大量出荷にはトータルが向いています。
Q. トータルピッキングのメリット・デメリットは何ですか?
A. メリットは作業者の歩数削減と、大規模出荷における作業効率の大幅な向上です。一方デメリットは、仕分け(アソート)のための作業スペース圧迫や二次仕分けの手間が発生する点です。誤出荷を防ぎ効率を高めるには、DAS(デジタルアソートシステム)などのDX機器活用が有効です。