
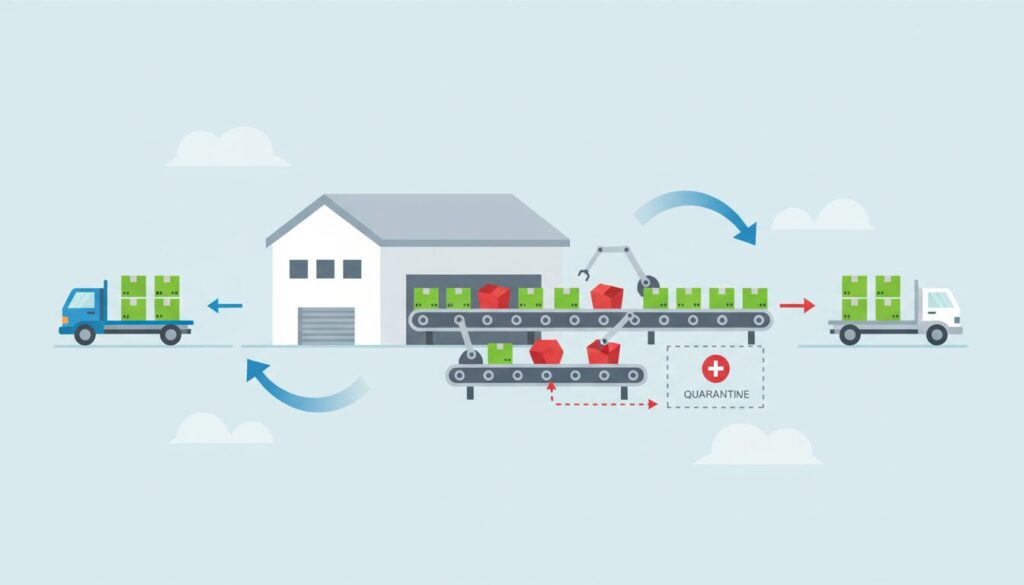
- キーワードの概要:不良品選別とは、製品群の中に不良品が混ざってしまった際に、良品と不良品を物理的に仕分けて正常な製品だけを救出・出荷できるようにする作業のことです。
- 実務への関わり:市場や次工程への不良流出を防ぎ、クレーム対応や手戻りによる莫大な損失コストを抑えるとともに、迅速に良品を確保して納期の遅延を回避できます。
- トレンド/将来予測:作業者の目視による負担や属人化を解消するため、AIを活用した自動外観検査機の導入や、専門知識を持つ第三者検品サービスへの外部委託が進んでいます。
製造現場や物流拠点における「検査」と「選別」は、目的も実務プロセスも異なる品質管理業務です。検査が基準への適合性を確かめる「予防・合否判定」であるのに対し、選別は不良混入が発覚した母集団から良品と不良品を物理的に分ける「リカバリー処置」を指します。本記事では、後工程への流出を防ぐ選別の基本定義から、緊急時の初動フロー、目視精度の向上策、自動選別機(AI)と外部委託(第三者検品)の費用対効果比較まで、実務に即して体系的に解説します。
- 不良品選別と検査の違いとは?後工程流出を防ぐべきコスト構造と役割定義
- 「検査(不良を出さない予防)」と「選別(混入した不良の分離)」の役割分担
- 後工程への流出で対策コストが100倍になる「1-10-100の法則」
- 不良品発生時の緊急初動と標準選別フロー【実務手順と識別管理】
- 【初動対応】ロット隔離と3区分(良品・不良品・手直し品)の識別管理ルール
- 【選別実行】準備・目視/測定・分類・レポート作成の5ステップフロー
- 【恒久対策】4M分析を用いた発生原因の特定とSOP(標準作業手順書)への反映
- 目視・手作業による選別精度を高める3つの現場改善手法
- 限度見本(境界サンプル)の運用ルールと目線位置への常設化
- 動画マニュアルを活用した選別基準の属人化解消と早期戦力化
- 検査環境(照度1000lux以上・作業台の高さ・休憩サイクル)の最適化
- 自動選別機(AI外観検査) vs 外注(第三者検品)の費用対効果と選定基準
- AI外観検査・自動選別機の導入メリットとROI(投資対効果)の試算ポイント
- 第三者検品・流通加工サービスを外注するメリットと委託先選定チェックリスト
- 【比較表】内製目視・自動選別機・外部委託の特徴・コスト・リードタイム一覧
- 現場の不良品選別体制を最適化する運用マトリクスと実践チェックリスト
- 不良発生頻度×ロットサイズ別の選別体制判断マトリクス
- 現場ですぐに使える「不良品選別・流出防止チェックリスト」
不良品選別と検査の違いとは?後工程流出を防ぐべきコスト構造と役割定義
品質保証において「検査」と「選別」は役割が異なります。検査は工程能力の維持や次工程への不良流出を未然に防ぐための合否判定であり、選別は不良混入が確定または疑われる母集団から良品を救出・隔離する作業です。
「検査(不良を出さない予防)」と「選別(混入した不良の分離)」の役割分担
検査(Inspection)と選別(Sorting)の実務上の相違点は下表の通りです。
| 比較項目 | 検査(Inspection) | 選別(Sorting) |
|---|---|---|
| 主な目的 | 規格適合性の判定・品質保証 | 不良品の隔離と良品の救済・出荷確保 |
| 実施対象 | 通常生産・入荷ロット(抜取または全数) | 不良混入が確定・疑われる特定ロット |
| 作業後の処置 | ロット単位の合否判定(合格/不合格) | 識別管理による良品・不良品の物理的分離 |
| 主な手法 | 測定器による測定、限度見本による外観判定 | 目視による全数仕分け、自動選別機、外観検査 AI |
実務において選別が発動する典型パターンには以下の3つがあります。
- 製造工程での突発不良:金型破損や設備トラブルに伴い、特定時間帯に加工された部品にバリや寸法狂いが発生し、該当ロットのみ全数選別を実施する。
- 入荷段階(物流倉庫):海外サプライヤーからの輸入品に外装潰れや水濡れが確認され、内部製品へのダメージ有無を確認するために受入時の第三者検品・選別を行う。
- 出荷前段階(物流倉庫):流通加工時に特定ロットでラベル貼り間違いやJANコード印字不良が疑われ、出荷停止を回避するためにライン上で全数選別を行う。
選別が必要になったロットはすでに「異常」状態にあるため、良品と不良品が混ざらないよう保管エリアを明確に分ける識別管理と、作業員ごとの判定ブレを防ぐ限度見本の現場配備が前提条件となります。
後工程への流出で対策コストが100倍になる「1-10-100の法則」
品質管理における「1-10-100の法則(コストの10倍則)」は、不具合の発見・処置が後工程へ遅れるほど、対応コストが指数関数的に跳ね上がる原則を示しています。
| 発見・対応フェーズ | コスト比率 | 発生する実務・対策内容 |
|---|---|---|
| 自工程・受入段階 | 1 | 受入検査での早期発見、製造直後の手直しやスクラップ処理 |
| 社内後工程・出荷前段階 | 10 | 組付け後の全分解、倉庫内全数選別、出荷停止に伴う納期調整 |
| 顧客納品後・市場流出 | 100 | 顧客先への緊急駆けつけ選別、製品回収(リコール)、損害賠償、信用失墜 |
例えば、受入段階で1個あたり10円のコストで排除できた不良部品が、最終製品に組み込まれた状態で倉庫に保管された場合、完成品を分解して選別・再組み立てを行うため対策費用は100円(10倍)に跳ね上がります。さらに納品先やエンドユーザーへ流出した場合、取引先ライン停止補償や回収便の手配等が発生し、1個あたりの損失は1,000円以上(100倍以上)に達します。
そのため、不良発生時は標準化された不良品 対策 フローに基づき、対象ロットを即座に特定・隔離することが最優先されます。自社リソースで出荷期日に間に合わない場合は専門の不良品選別 外注を活用し、恒久対策として4M分析による原因究明と自動選別機・外観検査 AIの導入によるインライン検知体制を構築することが経済合理性の高い品質管理につながります。
不良品発生時の緊急初動と標準選別フロー【実務手順と識別管理】
突発的な品質異常が確認された際、初動対応の遅れは是正費用の増大だけでなく、取引停止や納品先ライン停止といった重大な二次損失に直結します。標準化された手順に沿った迅速な実務対応が求められます。
【初動対応】ロット隔離と3区分(良品・不良品・手直し品)の識別管理ルール
異常発覚時に最初に行うべきは、影響範囲の特定と該当ロットの即時隔離です。現場での現物確保とWMS(倉庫管理システム)やMES(製造実行システム)上での出荷保留処理を同時に行い、物理的・システム的の両面で流出経路を遮断します。
選別途中の製品が未検査品や良品と混ざるコンタミネーションを防ぐため、「3現主義(現場・現物・現実)」に基づく以下のルールを徹底します。
- 3区分の色分け管理:「良品(緑)」「不良品(赤)」「手直し品/要再検査(黄)」の3色に通い箱(コンテナ)や現品票を統一する。
- 物理的ゾーニング:不良品・手直し品エリアは床面トラテープやパーテーションで良品エリアと区切り、誤搬出を物理的に遮断する。
- 現品票のトレーサビリティ明記:ロット番号、発生日時、品番、数量、処置担当者名を記載した専用ラベルを貼付し、ステータス不明品をゼロにする。
【選別実行】準備・目視/測定・分類・レポート作成の5ステップフロー
選別作業の無駄な手戻りを防ぐため、作業手順は以下の5ステップに標準化します。
| ステップ | 作業項目 | 実務内容 | 重要管理ポイント |
|---|---|---|---|
| Step 1 | 準備・環境整備 | 限度見本の設置、照明環境(照度1,000〜1,500ルクス)の確保、治具・測定器の校正。 | 検査員ごとの判定ブレを防ぐため、良品限度・不良品限度の現物を作業台上に明示。 |
| Step 2 | 体制構築・リソース配分 | 必要工数の算出と作業者のアサイン。納期逼迫時は第三者検品や外注の導入判断。 | 短納期かつ大量ロットの場合、専門の検査会社へ外注し自社基幹ラインの停止を回避。 |
| Step 3 | 目視・測定検査の実施 | 標準手順書に基づき、外観検査(傷・汚れ・異物)や寸法測定を全数実施。 | 連続検査による集中力低下を防ぐため、45〜60分ごとのローテーションを実施。 |
| Step 4 | 即時分類・カウント | 検査判定後、指定色のコンテナへ即時投入し、数量を端末へ入力。 | 投入間違いを防ぐため、コンテナ投入口に色別ガイドを設置。 |
| Step 5 | レポート作成・報告 | 不良モード別(打痕、バリ、寸法外等)の発生数・不良率を集計し、関係部門へ速報配信。 | 処置完了数と不良内訳をデータ化し、当日の出荷可否判定と後工程連絡を完了。 |
自社リソースだけで出荷期限内に選別が完了しない場合は、早期に第三者検品会社への外注を判断します。正規作業者を主業務から離脱させる人件費・機会損失と外注費用を比較し、全体最適の観点でリソースを調達することが重要です。
【恒久対策】4M分析を用いた発生原因の特定とSOP(標準作業手順書)への反映
選別作業は対症療法に過ぎません。収集された不良データをもとに「4M分析」を行い、根本原因を追究します。
- Man(人):作業習熟度、手順の誤認、検査員ごとの官能評価のバラつきの有無を検証。
- Machine(機械・設備):治具の摩耗、金型の位置ズレ、切削工具の寿命、センサーの誤検知を確認。
- Material(材料・部品):サプライヤー受入ロットごとの物性変化、材料ロット間バラつき、保管劣化を調査。
- Method(方法・手順):作業タクトの過度な短縮による無理な動作、照明環境や測定方法の妥当性を再点検。
特定された真因は、SOP(標準作業手順書)やQC工程表の改訂に反映させます。例えば「治具の摩耗」が原因であれば、ショット数基準の交換インターバルをSOPに明記し、日常点検チェックシートへ項目を追加します。外観検査の属人化が課題であれば、限度見本の更新や外観検査AIの導入検証へと繋げます。
目視・手作業による選別精度を高める3つの現場改善手法
突発的な不良品選別において、設備導入や外注の前段階として既存ラインの内製改善を行うことは欠かせません。目視選別における見落としや判定のバラつきを抑える3つの現場改善手法を解説します。
限度見本(境界サンプル)の運用ルールと目線位置への常設化
作業者の主観による判定ブレを防ぐには、良品・不良品の境界を物理的に示した「限度見本」の常設が基本です。
- 視線移動を最小化する配置:作業台の隅に平置きせず、標準視野(視線から下方15〜30度以内、作業点から30〜40cmの距離)に傾斜スタンドで固定し、比較対照の頻度を高める。
- 厳格な識別管理と色分け:良品見本は「緑」、限度見本(合格限界)は「黄」、不良サンプルは「赤」でラベリングし、NG品にはマーキングを施してライン混入を防ぐ。
- 経年劣化に伴う更新サイクル:樹脂の変色や金属の酸化による基準ズレを防ぐため、有効期限(3カ月〜半年)と管理責任者を明記したラベルを貼付し、定期校正を実施する。
動画マニュアルを活用した選別基準の属人化解消と早期戦力化
紙の作業手順書では伝わりにくい光の反射を用いたキズ検出法や製品の回転動作は、動画で標準化します。
- 30〜60秒の短尺動画による標準化:製品の持ち方、Z字スキャンなどの視線の動かし方、見極め角度を1プロセス1動画として手元カメラで撮影・編集する。
- 境界事例(グレーゾーン)の映像化:判定に迷いやすい微細バリや色ムラについて、合格例と不合格例を横並びで比較する映像を作業台のタブレット端末で即座に確認可能にする。
- テストピースを用いた習熟度評価:不良品を混入させたテスト用ロットで選別を行わせ、検出率が基準値(99.5%以上等)に達した作業者のみを本番ラインへ配置する。
検査環境(照度1000lux以上・作業台の高さ・休憩サイクル)の最適化
作業者の疲労は選別精度の低下に直結します。人間工学に基づいた作業環境の整備基準は下表の通りです。
| 管理項目 | 推奨基準値・仕様 | 改善による効果 |
|---|---|---|
| 照明照度 | 1,000〜1,500 lux以上(精密検査) | 陰影や微細なキズの視認性向上、目のピント調節疲労の軽減 |
| 作業面高さ | 立作業:肘高-5〜10cm / 座作業:肘高水平 | 首・肩・腰への筋負担軽減による姿勢崩れ・集中力低下の防止 |
| 作業サイクル | 連続作業45〜60分につき10〜15分休憩 | 視覚疲労の回復、時間経過に伴う見落とし発生率の上昇を抑制 |
光沢面製品の検査でグレア(眩しさ)が生じる場合は、拡散板付きLEDや偏光フィルターで反射光を抑えます。また、連続作業が2時間を超えると見落とし率が急増するため、検査工程と仕分け・梱包工程を1時間ごとに交代するジョブローテーションの導入も有効です。
自動選別機(AI外観検査) vs 外注(第三者検品)の費用対効果と選定基準
手作業からの脱却を図るアプローチには、設備投資による「内製の自動化」と、専門業者への「外部委託」という2つの方向性があります。それぞれの投資対効果と選定基準を整理します。
AI外観検査・自動選別機の導入メリットとROI(投資対効果)の試算ポイント
カメラ・センサー・ディープラーニングを組み合わせた外観検査 AIや自動選別機は、継続的な大量生産ラインに適しています。タクトタイム短縮と省人化を両立し、アルゴリズムによる一定の判定基準で官能評価のばらつきを排除できます。
ROI(投資対効果)試算の主要要素は以下の通りです。
- 初期導入費用:検査機本体、搬送・排出治具、光学機器(カメラ・照明)、AI学習モデル開発費
- 運用・維持費:定期点検費、センサー校正費、過検出(誤検知)調整のための再学習費
- 削減可能な直接コスト:専任検査員の人件費(年間人件費 × 人数)
- 削減可能な間接コスト:不良流出に伴う手戻り工数、廃棄損、顧客クレーム対応費用の低減分
例えば、2交代制で常時2名の検査員(人件費:1人あたり年間400万円)を配置している工程に、総額1,600万円の自動選別機を導入した場合、年間800万円の人件費が削減されます。年間保守費用80万円を差し引いた実質削減額は720万円となり、約2.2年(1,600万円 ÷ 720万円)で投資回収が可能です。
第三者検品・流通加工サービスを外注するメリットと委託先選定チェックリスト
突発的な大量不良の発生や輸入コンテナの受け入れ時など、自社リソースが逼迫する場合は第三者検品会社への不良品選別 外注が適しています。固定費を抱えずに必要な期間・規模だけ検査能力を確保できます。
委託先を選定する際のチェックポイントは以下の4点です。
- 判定基準の共有力:限度見本(良品限度・不良限度)を正確に理解し、現場作業指示書へ落とし込めるか
- 識別管理の徹底度:検品後の良品・不良品・保留品が物理的および帳票上で分離管理されているか
- 作業員の動員力:数万点規模のスポット選別に対し、短納期で人員を確保できる拠点規模があるか
- トレーサビリティと報告体制:不良の種類・発生率を作業日報やデータとして即日共有できるか
【比較表】内製目視・自動選別機・外部委託の特徴・コスト・リードタイム一覧
| 比較項目 | 内製目視(手作業) | 自動選別機(外観検査 AI) | 外部委託(第三者検品) |
|---|---|---|---|
| 初期費用 | 極めて低い(作業台・治具程度) | 高い(数百万円〜数千万円規模) | なし(仕様設計費のみ) |
| 変動費・ランニングコスト | 高い(人件費・残業手当が常時発生) | 低い(定期保守費・電気代のみ) | 中〜高(作業量に応じた従量課金) |
| 検査スピード・処理能力 | 作業者の疲労や習熟度に依存 | 極めて高速(全数検査・タクト内処理) | 投入人数に応じて調整可能 |
| 判定精度・識別管理 | ばらつきが生じやすく見逃しリスクあり | 基準が一定(過検出のチューニングが必要) | 限度見本に基づく厳格な識別管理が可能 |
| 適した利用シーン | 多品種少量、形状が頻繁に変わる品目 | 長期量産ライン、年間通して流れる規格品 | 突発的な不良流出、輸入コンテナのスポット検品 |
現場の不良品選別体制を最適化する運用マトリクスと実践チェックリスト
不良発生時の手戻りコストを最小化するためには、発生頻度とロット規模に応じた選別体制(内製・自動化・外注)を事前にルール化しておく必要があります。
不良発生頻度×ロットサイズ別の選別体制判断マトリクス
| 不良発生頻度とロット規模 | 推奨される選別体制 | 適用技術・選別手法 | 判断の目安(コスト・納期) |
|---|---|---|---|
| 突発的 × 大ロット (1万点以上) |
第三者検品(外注) | 専門検品員による緊急スクリーニング | 社内ラインの停止や出荷遅延を防ぐため、即日動員可能な外部リソースを投入する |
| 突発的 × 小〜中ロット (数千点未満) |
社内応援体制(内製手作業) | 限度見本を活用した全数目視選別 | 社内他ラインからの要員再配置で対応し、追加外注費を発生させずに短期完了させる |
| 恒常的 × 大ロット (量産ライン) |
選別自動化(内製設備) | 自動選別機・外観検査 AI | 月間の選別工数が100時間を超え、2〜3年以内に設備投資を回収可能な場合に導入する |
| 恒常的 × 変種変量 (多品種少量) |
内製セル選別 + 治具活用 | 識別管理を伴う半自動治具検査 | 形状変更が多くAI学習コストが見合わないため、標準化された治具と目視を併用する |
現場ですぐに使える「不良品選別・流出防止チェックリスト」
選別体制決定後、実務で抜け漏れなく運用するためのプロセスチェックリストです。
| 工程段階 | 実施項目 | 具体的な確認内容と実務基準 |
|---|---|---|
| 初期初動 | 対象ロットの封じ込め | 該当ロットの現品・仕掛品・出荷待ち在庫を即座に隔離し、WMS上で保留ステータスに変更したか |
| 準備・標準化 | 限度見本の明示 | 良品・不良品の境界を示すサンプルを作業者の視野内に掲示し、判定基準を統一しているか |
| 準備・環境 | 照度と作業スペースの確保 | 規定照度(1,000〜1,500ルクス)が確保され、作業動線が整理されているか |
| 選別作業 | 識別管理の徹底 | 良品(緑)・不良品(赤)・保留品(黄)でコンテナや現品票の色を分け、混入を防いでいるか |
| 選別作業 | NG品の物理的隔離 | 選別された不良品はフタ付き専用ボックスや施錠エリアへ即時投入し、誤混入を防いでいるか |
| 出荷判定 | 抜き取りダブルチェック | 選別完了ロットから規定数(AQL基準等)を抜き取り、選別漏れがないか再検査したか |
| 再発防止 | 4M分析による要因特定 | 人(Man)・機械(Machine)・材料(Material)・方法(Method)から根本原因を突き止め、SOPを改訂したか |
選別現場での二次不良(良品への不良品混入)の多くは、識別管理の不備や限度見本の未整備から発生します。選別開始前に環境を整え、作業完了後は4M分析による発生源対策を行うことで、選別作業そのものを発生させない品質管理体制を確立できます。
よくある質問(FAQ)
Q. 不良品選別と検査の違いは何ですか?
A. 「検査」が基準への適合性を確かめて不良の流出を未然に防ぐ「予防・合否判定」であるのに対し、「選別」は不良混入が発覚した母集団から良品と不良品を物理的に分ける「リカバリー処置」です。検査で異常が見つかった際、後工程への流出を防ぐために行われます。
Q. 目視による不良品選別の精度を上げる方法はありますか?
A. 良否の境界を明確にする「限度見本」を目線位置に常設することや、作業場所の照度を1,000ルクス以上に保つ環境整備が効果的です。また、動画マニュアルで基準の属人化を防ぎ、作業者の疲労による見落としを減らす休憩サイクルを設計することも精度向上に直結します。
Q. 不良品選別はAI自動化と外部委託のどちらを選ぶべきですか?
A. 発生頻度や対象物によって適した手法が異なります。規格が一定で恒常的に選別作業が発生する場合は、長期的な費用対効果が高いAI外観検査・自動選別機が適しています。一方、突発的なトラブル対応や多品種少量、複雑な目視判断が必要な場合は、設備投資不要で即応できる第三者検品への外注が有効です。