
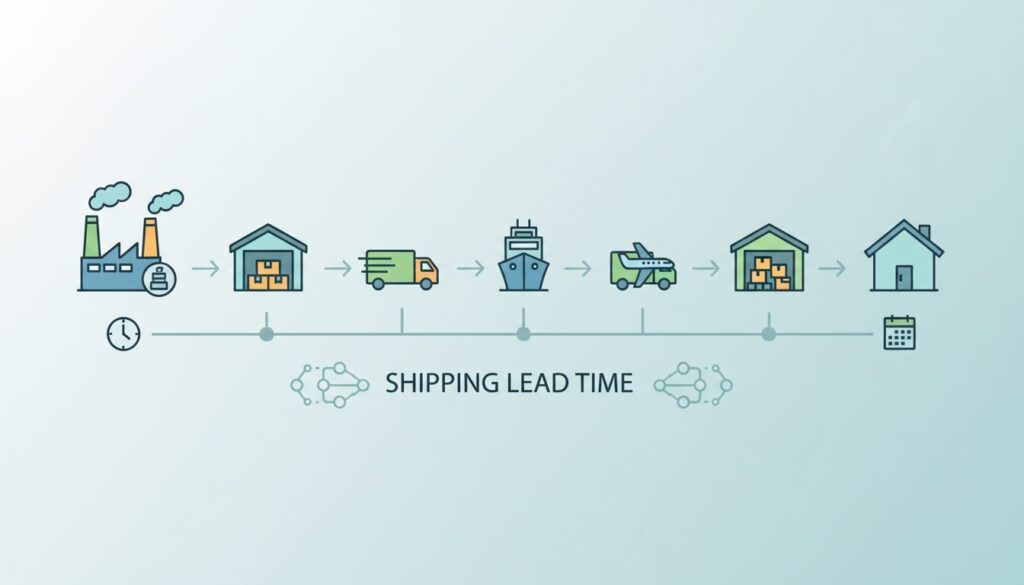
- キーワードの概要:出荷リードタイムとは、注文を受けてから自社倉庫内でピッキングや梱包を行い、商品を発送するまでに要する時間のことです。
- 実務への関わり:作業工程のボトルネック解消や自動化により短縮することで、顧客への迅速な発送、在庫回転率の向上、ミス削減といった財務的・運用上のメリットを生み出します。
- トレンド/将来予測:物流の2026年問題に伴う配送時間の増加に対応するため、自社でコントロール可能な出荷リードタイムをWMSや3PL活用により極限まで削減する動きが強まっています。
リードタイム(Lead Time)とは、業務プロセスにおける「着手」から「完了」までに要する総経過時間です。対象とする範囲によって定義や管理手法、短縮のアプローチが大きく変化します。まずは実務で用いられる主要4区分の役割と境界線を整理します。
- 物流・製造におけるリードタイムとは?「出荷」「配送」「発注」「製造」の明確な違い
- 「出荷リードタイム」と「配送リードタイム」の違い(出荷待ちから納品まで)
- 「発注リードタイム」と「製造リードタイム」の違い
- 現場で混同しやすいタクトタイム・サイクルタイムとの使い分け
- リードタイムを構成する要素とボトルネック(作業時間・停滞時間)の特定手法
- 受注〜ピッキング・検品・梱包・発送の標準プロセスと時間内訳の出し方
- リードタイムを長期化させる「出荷待ち・停滞時間」が生まれる3大原因
- ECサイト・モール運用における「リードタイム設定」の計算式と最適化
- リードタイム短縮がもたらす成果と「急ぐことによる誤出荷・コスト増」のリスク対策
- 顧客満足度(CS)向上と在庫回転率の改善がもたらす財務的インパクト
- 過度な短縮が招く「誤出荷・品質低下・物流コスト増」の副作用と防止策
- 物流・出荷リードタイムを短縮する3つの実務改善アプローチ(現場・システム・配送)
- 現場オペレーションの効率化(ロケーション設計・ピッキング動線・梱包の標準化)
- WMS・OMS(一元管理システム)導入による受注〜出荷指示の自動化
- 3PLアウトソーシング・拠点最適化による配送リードタイムの抜本的削減
- リードタイム短縮を成功させる自社診断チャートと2026年問題対応アクションプラン
- 自社のボトルネック工程を発見する4ステップ診断シート
- 配送遅延時代(2026年問題)を勝ち抜く出荷リードタイム再構築のチェックリスト
物流・製造におけるリードタイムとは?「出荷」「配送」「発注」「製造」の明確な違い
| 区分 | 測定範囲(起点〜終点) | 含まれる作業・停滞時間 | 主な評価軸・システム |
|---|---|---|---|
| 出荷リードタイム | 受注確定・出荷指示〜出荷完了(発送) | 引き当て、ピッキング、検品、梱包、出荷待ち | WMS、倉庫内作業効率、在庫回転率 |
| 配送リードタイム | 出荷完了(業者引渡)〜顧客指定場所へ着荷 | 幹線輸送、中継拠点通過、ラストワンマイル配送 | 配送網、運送業者の配送リードタイム設定 |
| 発注リードタイム | 発注手配〜自社倉庫へ入荷・検収完了 | サプライヤーの処理・製造・輸送、入荷検収 | 適正在庫維持、安全在庫計算、在庫管理 |
| 製造リードタイム | 生産開始(資材投入)〜製品完成・検収 | 加工、組み立て、段取り替え、工程間停滞時間 | 生産計画、歩留まり、稼働率 |
「出荷リードタイム」と「配送リードタイム」の違い(出荷待ちから納品まで)
出荷リードタイムと配送リードタイムの根本的な違いは、コントロールの可否にあります。前者は自社倉庫や委託先物流拠点で自発的に圧縮できる時間であり、後者は荷物を引き渡した後の運送事業者や交通インフラの状況に依存する時間です。
現場のボトルネックとなるのが「出荷待ち」と呼ばれる停滞時間です。これはWMS(倉庫管理システム)での在庫引き当て待ち、ピッキング指示書の出力待ち、梱包ラインの空き待ちなど、実際の作業が開始される前の滞留を意味します。1日あたり1,000件の出荷をこなす拠点において、ピッキングや梱包の純作業時間が1件あたり5分であっても、出荷待ちが3時間発生していれば出荷リードタイムは3時間5分とカウントされます。システム処理や平準化によりこの停滞時間を削ることが、全体のリードタイム短縮において最も効果的です。
「発注リードタイム」と「製造リードタイム」の違い
発注リードタイムと製造リードタイムは包含関係にあります。発注リードタイムは注文を出してから自社へ納品されるまでの全期間を指し、製造リードタイムはその内訳となる「工場での生産時間」を示します。
例えば海外委託先での製造時間が7日間であっても、事務処理に2日、海上輸送と通関に10日を要する場合、発注リードタイムは合計19日となります。調達担当者が製造時間のみを考慮して発注計画を立てると、前後の輸送や輸送待ちの影響で納期の遅れや在庫切れが発生します。調達から納品までの全体日数をベースに安全在庫を算出することが、適正な在庫管理の基本です。
現場で混同しやすいタクトタイム・サイクルタイムとの使い分け
リードタイムが1つの注文・製品の経過時間全体を示すのに対し、「タクトタイム」は目標ピッチ、「サイクルタイム」は現場の実測ペースを表します。
- タクトタイム(Takt Time): 稼働時間(秒)÷ 必要出荷数。例えば8時間(28,800秒)で1,000件を出荷する場合、目標は28.8秒/件です。
- サイクルタイム(Cycle Time): 作業者1人が1件を完了するのに要する実測時間。梱包作業完了まで40秒かかる場合、サイクルタイムは40秒/件となります。
サイクルタイム(40秒)がタクトタイム(28.8秒)を超過している現場では、未処理の受注が積み上がり「出荷待ち」が増大します。現場改善ではサイクルタイムをタクトタイム以下に抑えるチューニングを行い、停滞時間を削減するアプローチをとります。
リードタイムを構成する要素とボトルネック(作業時間・停滞時間)の特定手法
倉庫内の出荷完了時間を削るには、業務を「作業を行っている時間(タッチタイム)」と「待ちが発生している時間(ウエイトタイム)」に分類して把握する必要があります。時間短縮の対象となるのは作業スピードの向上以上に、このウエイトタイムの排除です。
受注〜ピッキング・検品・梱包・発送の標準プロセスと時間内訳の出し方
庫内における出荷プロセスは「受注データ処理」「ピッキング」「検品」「梱包」「発送(出荷荷揃え)」の5工程に分かれます。時間内訳を算出する際は、ハンディターミナルやWMSのタイムスタンプログを活用し、工程ごとの実作業と停滞を分離します。
| 工程 | 実作業時間(分) | 停滞時間(分) | 合計時間(分) |
|---|---|---|---|
| 受注データ処理〜引き当て | 2 | 35 | 37 |
| ピッキングリスト発行〜ピック | 8 | 25 | 33 |
| 検品〜梱包作業 | 5 | 40 | 45 |
| 発送仕分け〜集荷トラック積込 | 2 | 3 | 5 |
| 合計 | 17 | 103 | 120 |
上記の数値例では、総所要時間120分のうち実作業時間は17分にとどまり、残り103分(約86%)が停滞時間です。作業員のピッキング速度を1分縮める努力よりも、103分の停滞を生み出している構造的要因を取り除く方が高い削減効果を得られます。
リードタイムを長期化させる「出荷待ち・停滞時間」が生まれる3大原因
現場で発生する停滞時間は、主に次の3要素によって引き起こされます。
- バッチ処理・手動確認によるデータタイムラグ: 1日2回の定時バッチ処理や、手作業での決済・特記事項チェックが後続作業をストップさせる。
- 注文波動による工程間の滞留: セール時や週明けの注文集中により特定工程の処理能力(キャパシティ)を超え、仕掛品が滞留する。
- 集荷トラック締め切り時刻(カットオフ)との非同期: 集荷便が夕方1回のみの場合、午前に完了した荷物が数時間放置される。
ECサイト・モール運用における「リードタイム設定」の計算式と最適化
ECモール(Amazon、楽天市場等)で表示する「お届け予定日」は、以下の基本ロジックで算出します。
お届け予定日数 = 出荷リードタイム + 配送リードタイム
設定にあたっては、システム連携による自動化やカットオフタイムの延長を推進し、過剰な余裕を持たせない設計を行うことが注文転換率(CVR)の向上に寄与します。
| 注文発生タイミング | 出荷リードタイム設定 | 配送リードタイム(関東向け) | 最短お届け表示 |
|---|---|---|---|
| 月曜 10:00(締め前) | 0日(当日出荷) | 1日(翌日配送) | 火曜着(注文から1日) |
| 月曜 14:00(締め後) | 1日(翌日出荷) | 1日(翌日配送) | 水曜着(注文から2日) |
| 土曜 15:00(休業日) | 2日(月曜出荷) | 1日(翌日配送) | 火曜着(注文から3日) |
リードタイム短縮がもたらす成果と「急ぐことによる誤出荷・コスト増」のリスク対策
顧客満足度(CS)向上と在庫回転率の改善がもたらす財務的インパクト
出荷リードタイムの短縮は、顧客体験の向上だけでなく安全在庫の圧縮と資金繰りの改善を可能にします。安全在庫の算出式は以下の通りです。
安全在庫量 = 安全係数 × 需要の標準偏差 × √(発注リードタイム + 発注間隔)
リードタイムが縮小・安定化すると、保持すべき安全在庫の基準値を物理的に引き下げることができます。
| 評価項目 | リードタイム短縮前 | リードタイム短縮後 | 財務的インパクト |
|---|---|---|---|
| 平均出荷リードタイム | 2.0日 | 0.5日(即日発送) | 購入転換率の向上・キャンセル削減 |
| 必要安全在庫数(計算値) | 1,000個 | 600個 | 保有在庫数を40%削減 |
| 年間在庫回転率 | 6.0回転 | 10.0回転 | 棚卸資産の現金化スピード向上 |
| 所要運転資金 | 2,000万円 | 1,200万円 | 800万円のフリーキャッシュフロー創出 |
保管資金が解放されることで、新商品の仕入れやシステム投資への資金転換が可能になり、企業の財務体質が強化されます。
過度な短縮が招く「誤出荷・品質低下・物流コスト増」の副作用と防止策
適切なプロセス変更を伴わずに締め切り時間だけを前倒しすると、現場の負荷が増大し、誤出荷や梱包不備が急増します。代替品の再発送やチャーター便の手配が発生した場合、1件あたりのミス対応コストは通常の出荷コストの10倍以上に達します。
スピード向上と品質維持を両立させるには、無駄な歩行や指示書待ちなどの「停滞時間」をWMSで削減し、バーコード検品などの「品質担保プロセス」は削らずに自動化・標準化するアプローチが求められます。
物流・出荷リードタイムを短縮する3つの実務改善アプローチ(現場・システム・配送)
現場オペレーションの効率化(ロケーション設計・ピッキング動線・梱包の標準化)
作業速度に依存しない現場改善の基本施策は以下の3点です。
- ロケーションの最適化: 出荷頻度の高い商品を出荷場近くに配置するABC分析の導入により、歩行距離を20%〜30%削減する。
- ピッキング動線の見直し: 複数注文をまとめて回収する「トータルピッキング」を活用し、保管エリアとの往復動作を削減する。
- 資材・作業の標準化: 梱包ダンボールを3〜4種類に絞り込み、テープ不要のワンタッチ資材を採用することで1件あたりの梱包時間を15秒短縮する。
WMS・OMS(一元管理システム)導入による受注〜出荷指示の自動化
受注処理の手動CSV読み込みやデータ加工は、タイムラグと誤出荷の主要因となります。OMSとWMSをリアルタイム連携させることで、データ処理時間を大幅に圧縮可能です。
| 比較項目 | 従来の手動・バッチ処理 | WMS・OMS自動連携 |
|---|---|---|
| データ伝達時間 | 数時間(定時バッチ・手入力) | 即時(リアルタイム自動連携) |
| 引き当てと在庫更新 | 1日1〜2回の定時更新 | 注文時に自動引当・即時更新 |
| 作業エラーリスク | 入力ミス・重複出荷の発生 | バーコード照合によるミス防止 |
| 出荷業務への影響 | 指示出しまで出荷待ちが発生 | 当日の即日出荷が可能 |
3PLアウトソーシング・拠点最適化による配送リードタイムの抜本的削減
自社内の作業短縮に加え、配送距離そのものを縮めるアプローチも有効です。高度なマテハンや大規模WMSを備えた3PL事業者へ委託する、あるいは関東と関西の2拠点へ在庫を分散配置することにより、主要都市圏への翌日配送率90%以上を確保しながら長距離輸送コストを削減できます。
リードタイム短縮を成功させる自社診断チャートと2026年問題対応アクションプラン
自社の改善ポイントを明確にするには、サプライチェーン全体の中での時間消費構造を正しく区別する必要があります。
| リードタイムの種類 | 始点と終点 | 主な業務内容 | 停滞の主な要因 |
|---|---|---|---|
| 発注リードタイム | 発注決定 〜 供給元からの納品 | 仕入れ先選定、データ送信、入荷検収 | サプライヤーの在庫不足、発注処理の遅延 |
| 製造リードタイム | 生産開始指示 〜 製品完成 | 原材料準備、加工・組み立て、品質検査 | 仕掛品の滞留、設備の突発停止 |
| 出荷リードタイム | 受注データ受信 〜 積み込み | WMS取り込み、ピッキング、検品・梱包 | データ引き渡し遅れ、出荷待ち、作業の偏り |
| 配送リードタイム | 発送 〜 顧客の手元へ納品 | 幹線輸送、ターミナル仕分け、ラストワンマイル | 天候不順、ドライバー規制、配送網の混雑 |
自社のボトルネック工程を発見する4ステップ診断シート
以下のステップで現場分析を進め、ボトルネックを特定します。
- タイムラインの可視化: 受注からトラック積載までのタイムスタンプを分単位で記録する。
- 作業時間と停滞時間の分離: ハンディログを基に純作業と待ち時間を切り離す。
- 工程別キャパシティの算出: ピッキング、検品、梱包の各工程の時速処理件数を算出する。
- 目標と施策の紐付け: ネックとなっている工程に対してシステム化や動線見直しを行う。
| 診断チェック項目 | 判定(Yes / No) | 発生している主な課題 | 推奨される改善アプローチ |
|---|---|---|---|
| 受注データがリアルタイムでWMSに自動連携されているか | No | バッチ処理や手作業による「出荷待ち」が発生 | API/EDI連携による即時データ取り込み |
| ピッキング時の歩行距離・探す時間が最適化されているか | No | ロケーション配置の非効率による作業時間の増大 | ABC分析に基づく動線見直しとフリーロケーション導入 |
| 検品・梱包工程で目視や手書きの確認を行っているか | No | 人海戦術によるボトルネック化と確認ミスの発生 | バーコードスキャン検品と自動梱包機の導入 |
| 集荷トラックの到着時間と倉庫完了時間が連動しているか | No | 荷揃え場での滞留またはドライバーの荷待ち発生 | トラック予約受付システム導入とウェーブ出荷の導入 |
配送遅延時代(2026年問題)を勝ち抜く出荷リードタイム再構築のチェックリスト
ドライバーの残業規制強化に伴い幹線輸送に要する日数が増加する環境下では、自社でコントロール可能な出荷リードタイム側で時間を吸収する戦略が不可欠です。
| 重点領域 | 実行アクション項目 | 実務上の狙い | 期待される効果 |
|---|---|---|---|
| 受注・データ処理 | 注文データの1時間単位バッチ/ウェーブ処理 | 締め時刻前の集中を避け、作業を波状的に開始する | 出荷待ちの平準化、午前中の稼働率向上 |
| 庫内ロケーション・在庫管理 | 出荷頻度に応じた動線配置と棚割り見直し | 高頻度商品を仕分け場近くへ配置し、歩行を削減する | ピッキング作業時間20〜30%削減 |
| マテハン・システム活用 | WMS連携ハンディ検品と自動採寸梱包の導入 | 作業の属人化を排除し、工程の処理ペースを固定化する | 出荷能力の標準化、誤出荷率の低下 |
| 運送連携・出荷平準化 | 集荷スロットの分散と荷揃えの事前計画化 | 積み込みを平準化し、トラックの荷待ち時間を減らす | 運送会社との安定取引、集荷遅延の防止 |
| 商慣行・EC設定 | 表示上の発送目安日時の動的最適化 | 現実的な処理能力に合わせた表示へ調整する | 過度な緊急出荷の抑止、期待値ズレの防止 |
配送リードタイムの長期化が避けられない情勢において、自社の出荷プロセスにおける停滞時間を徹底的に排除することが、顧客への納品速度を維持するための要となります。
よくある質問(FAQ)
Q. 出荷リードタイムとは何ですか?
A. 出荷リードタイムとは、商品の注文を受けてから倉庫内でピッキング、検品、梱包を行い、発送(配送業者へ引き渡し)するまでに要する時間のことです。実際の作業時間だけでなく、倉庫内での「出荷待ち」などの停滞時間も含まれます。この時間を短縮・管理することで、顧客への迅速な納品が可能になります。
Q. 「出荷リードタイム」と「配送リードタイム」の違いは何ですか?
A. 出荷リードタイムは、受注から倉庫内で出荷準備が完了するまでの「倉庫内作業の所要時間」を指します。一方、配送リードタイムは、商品が倉庫を出発してから顧客のもとに届くまでの「輸送時間」を指します。管理・改善する対象が「倉庫」か「配送工程」かという点に明確な違いがあります。
Q. 出荷リードタイムを短縮するメリットは何ですか?
A. 主なメリットは、商品が早く届くことによる顧客満足度(CS)の向上と、倉庫内の停滞を解消することによる在庫回転率の改善です。ただし、過度な短縮は誤出荷や物流コストの増加を招くリスクがあるため、WMS(倉庫管理システム)の活用や作業プロセスの標準化を行い、品質を保ちながら改善することが重要です。